-


-


-


-


WeChat

-
व्हाट्सएप

Qingdao Zhaoyuqi मेकानिकल इन्जिनियरिङ कं, लिमिटेड
Qingdao Zhaoyuqi मेकानिकल इन्जिनियरिङ कं, लिमिटेड
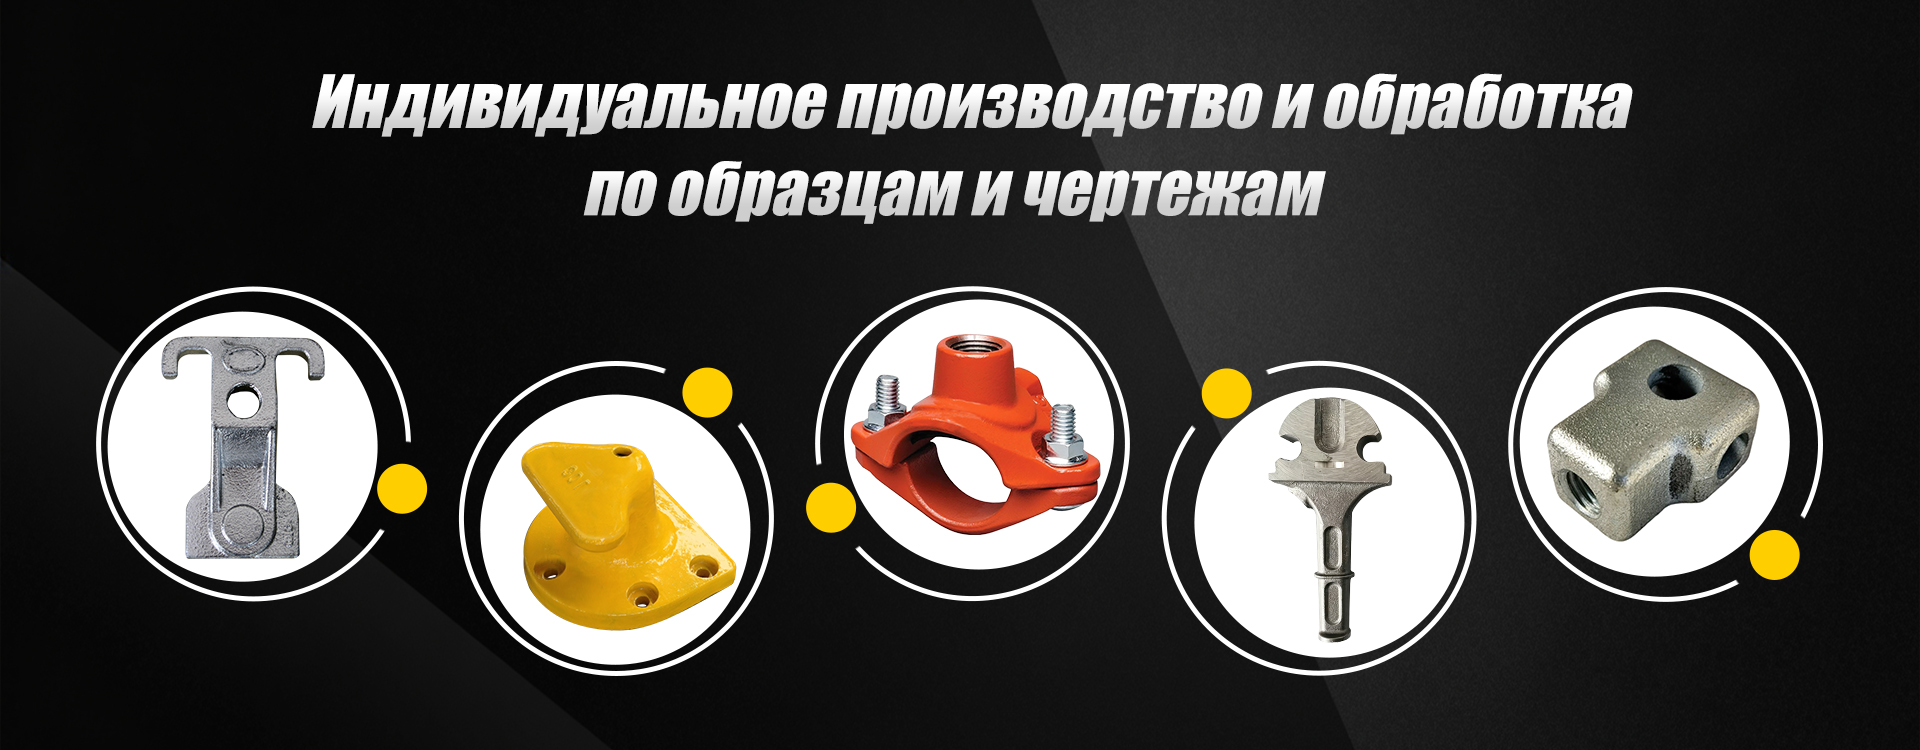
हाम्रा उत्पादनहरू
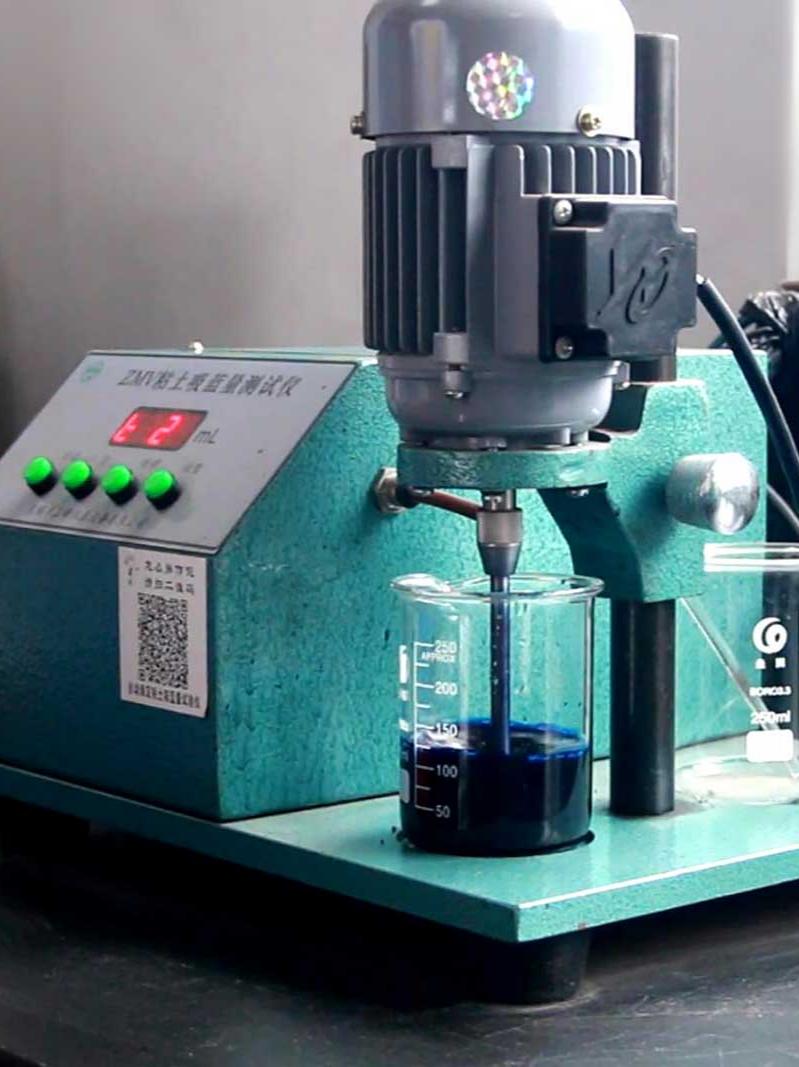
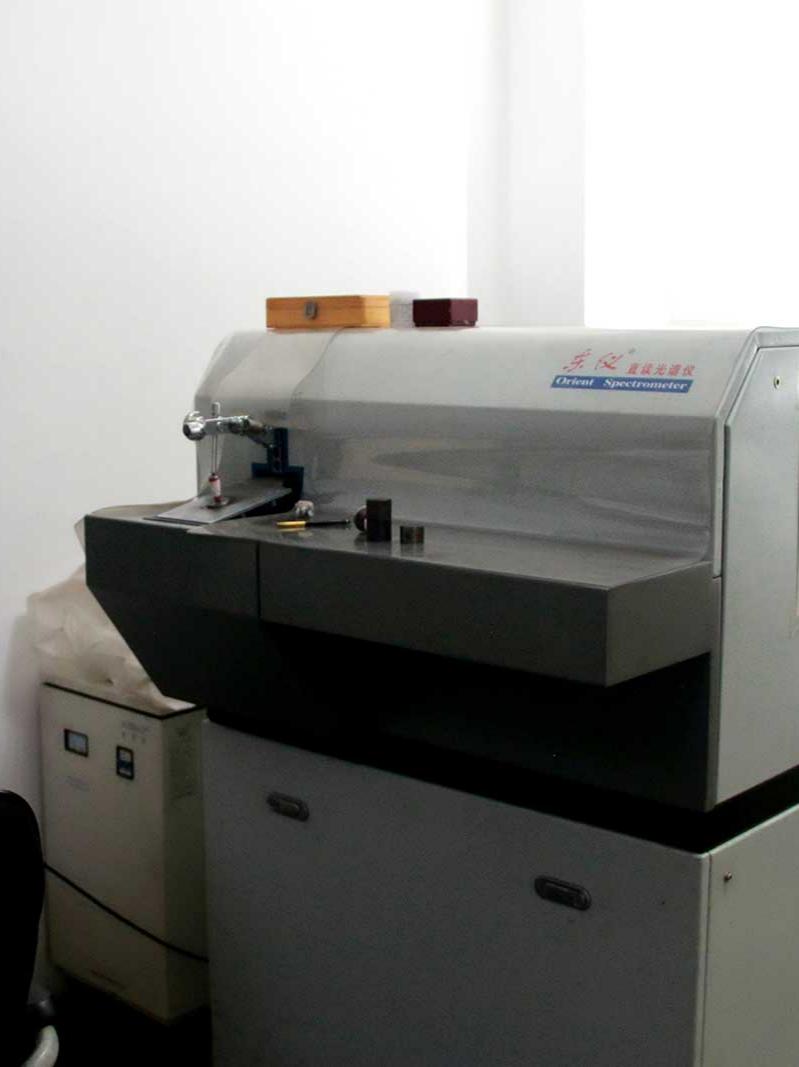
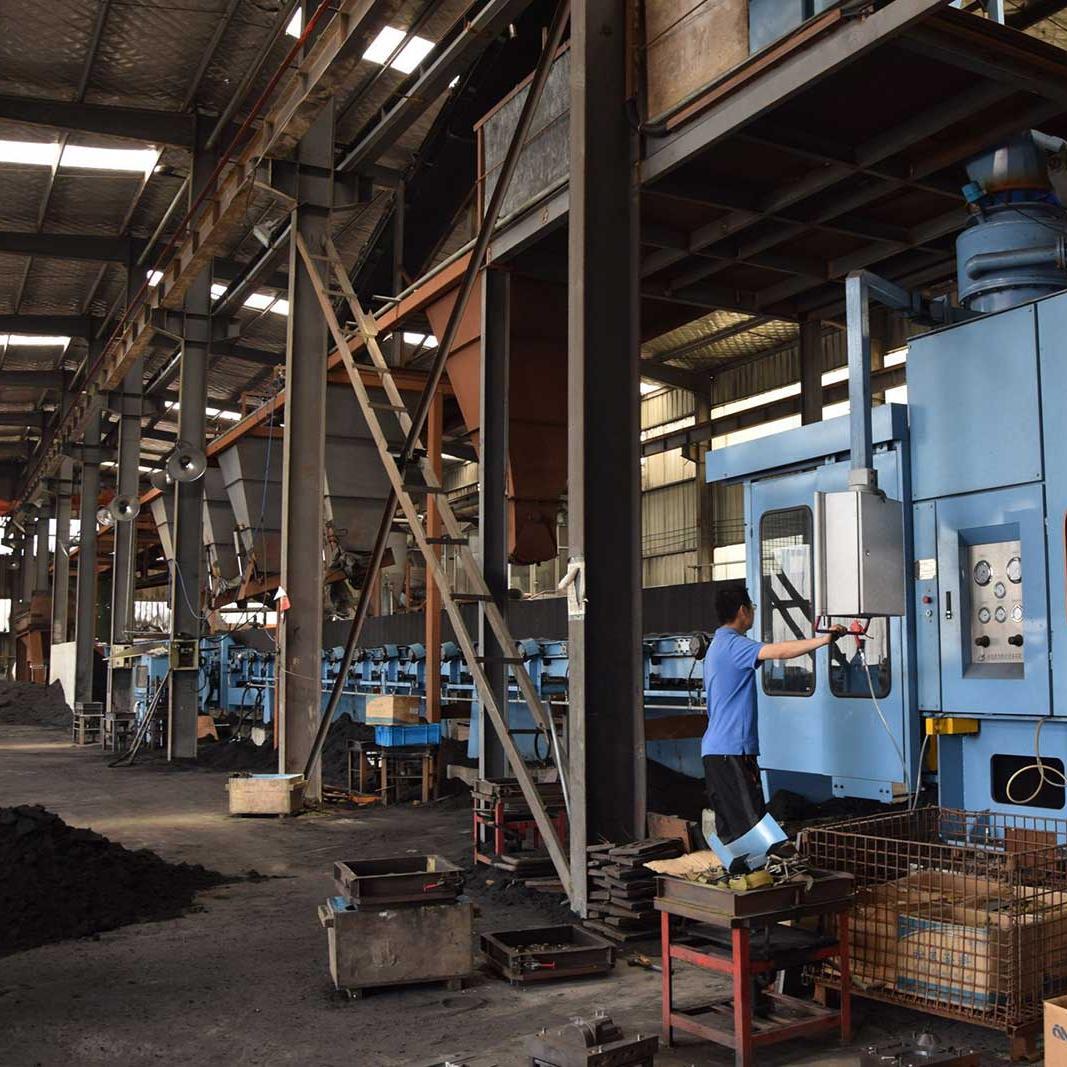
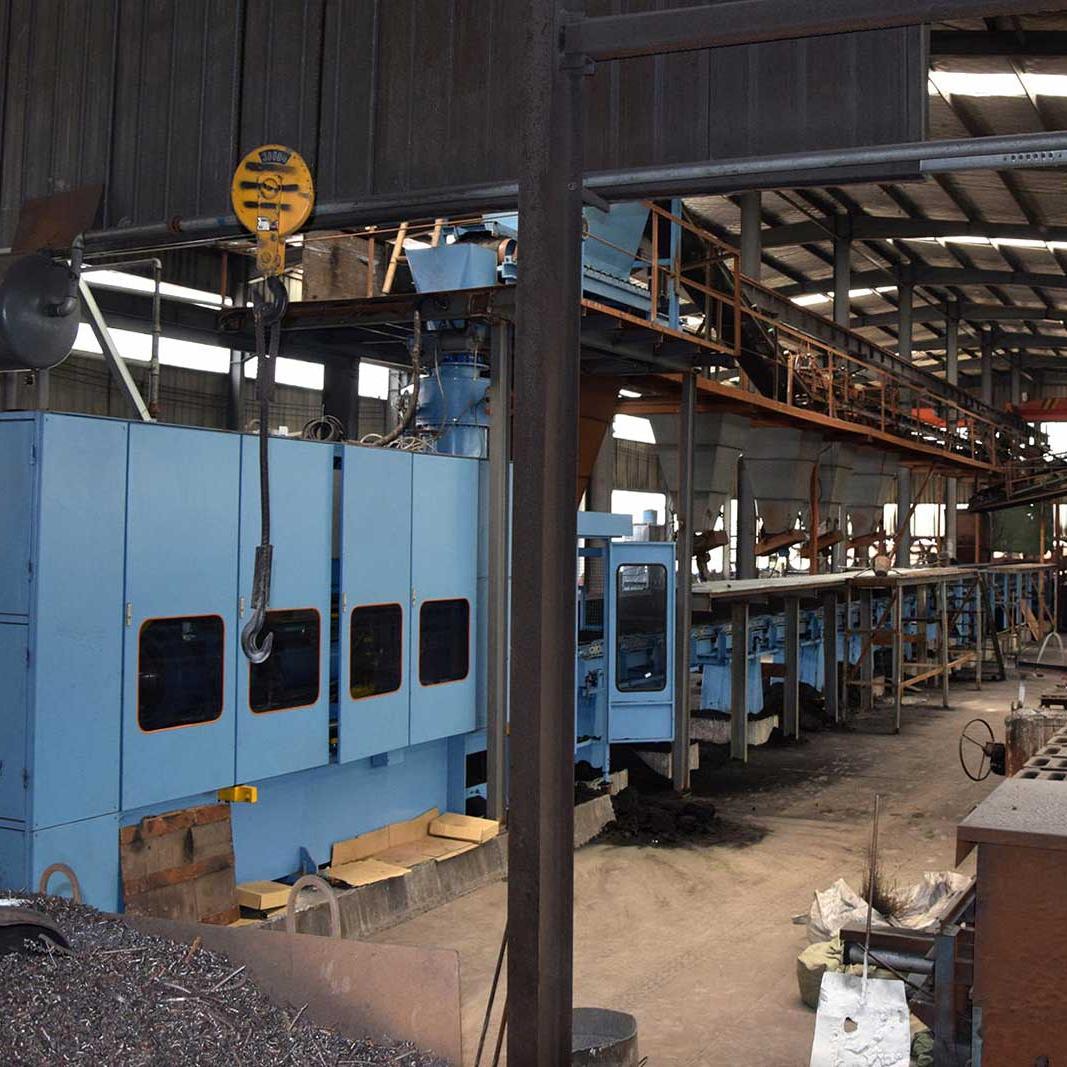
Qingdao Zhaoyuqi मेकानिकल इन्जिनियरिङ कं, लिमिटेड
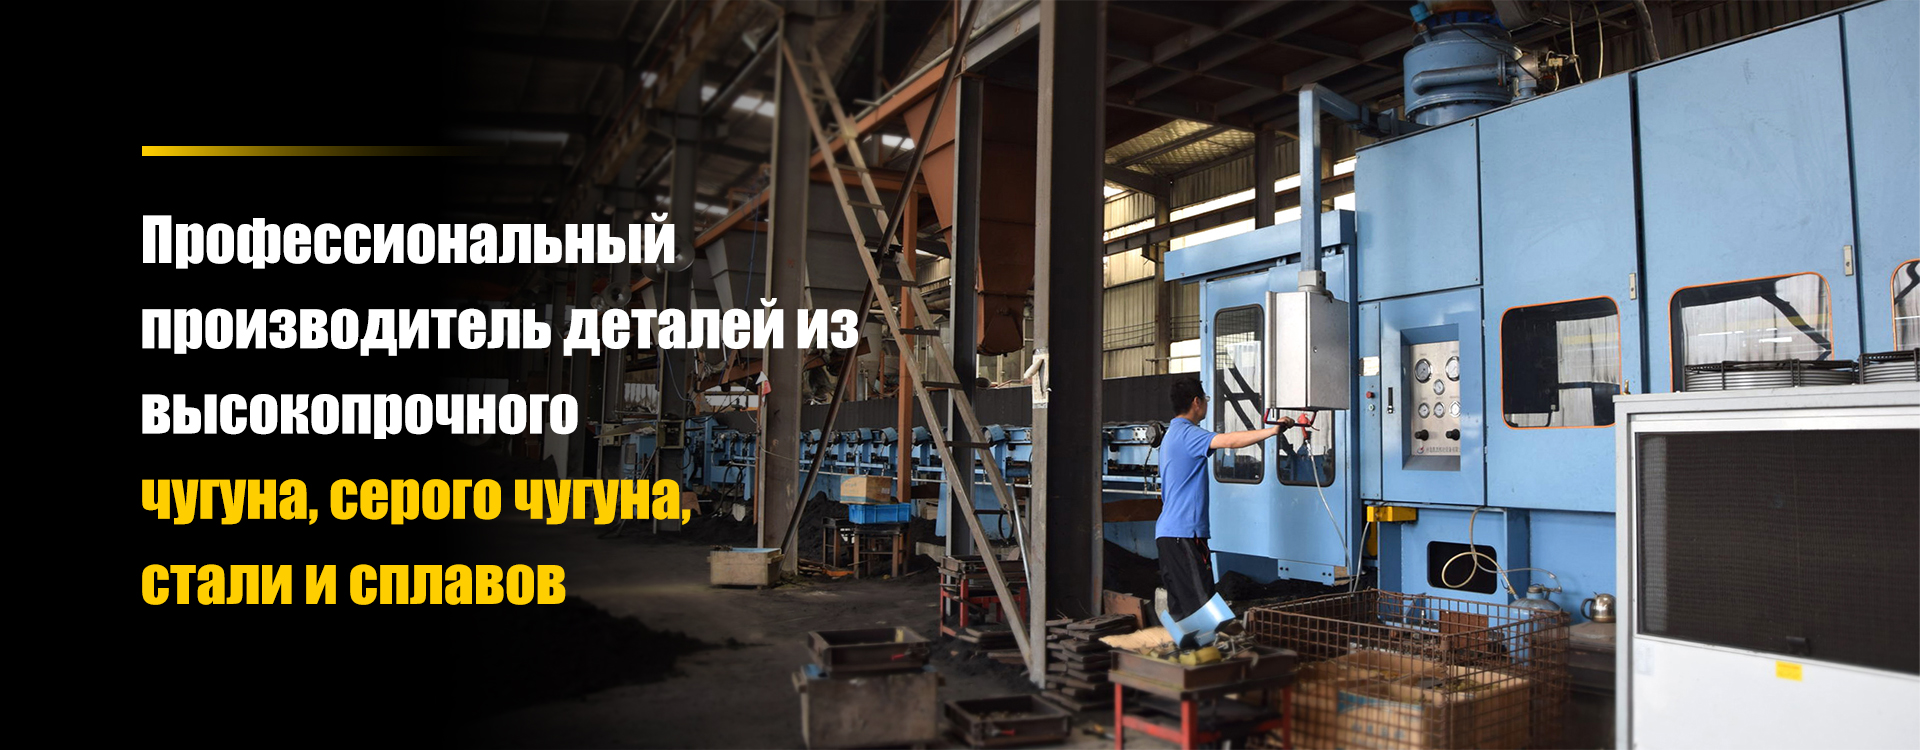
Qingdao Zhaoyuqi मेकानिकल इन्जिनियरिङ कं, लिमिटेड 2005 मा स्थापित भएको थियो। यो Qingdao मा स्थित छ, जुन एक बन्दरगाह शहर हो। हाम्रो कारखाना 20 वर्ष भन्दा बढीको लागि OEM अनुकूलित फलाम कास्टिङ सेवाहरूमा विशेष गरिएको छ। हामीले प्रयोग गर्ने मुख्य सामग्रीहरू नरम फलाम, खैरो कास्ट आइरन, स्टिल र धातु मिश्रहरू हुन्। हामीले 2005 देखि ISO 9000 प्रमाणीकरण पास गरेका छौं।
थप विवरण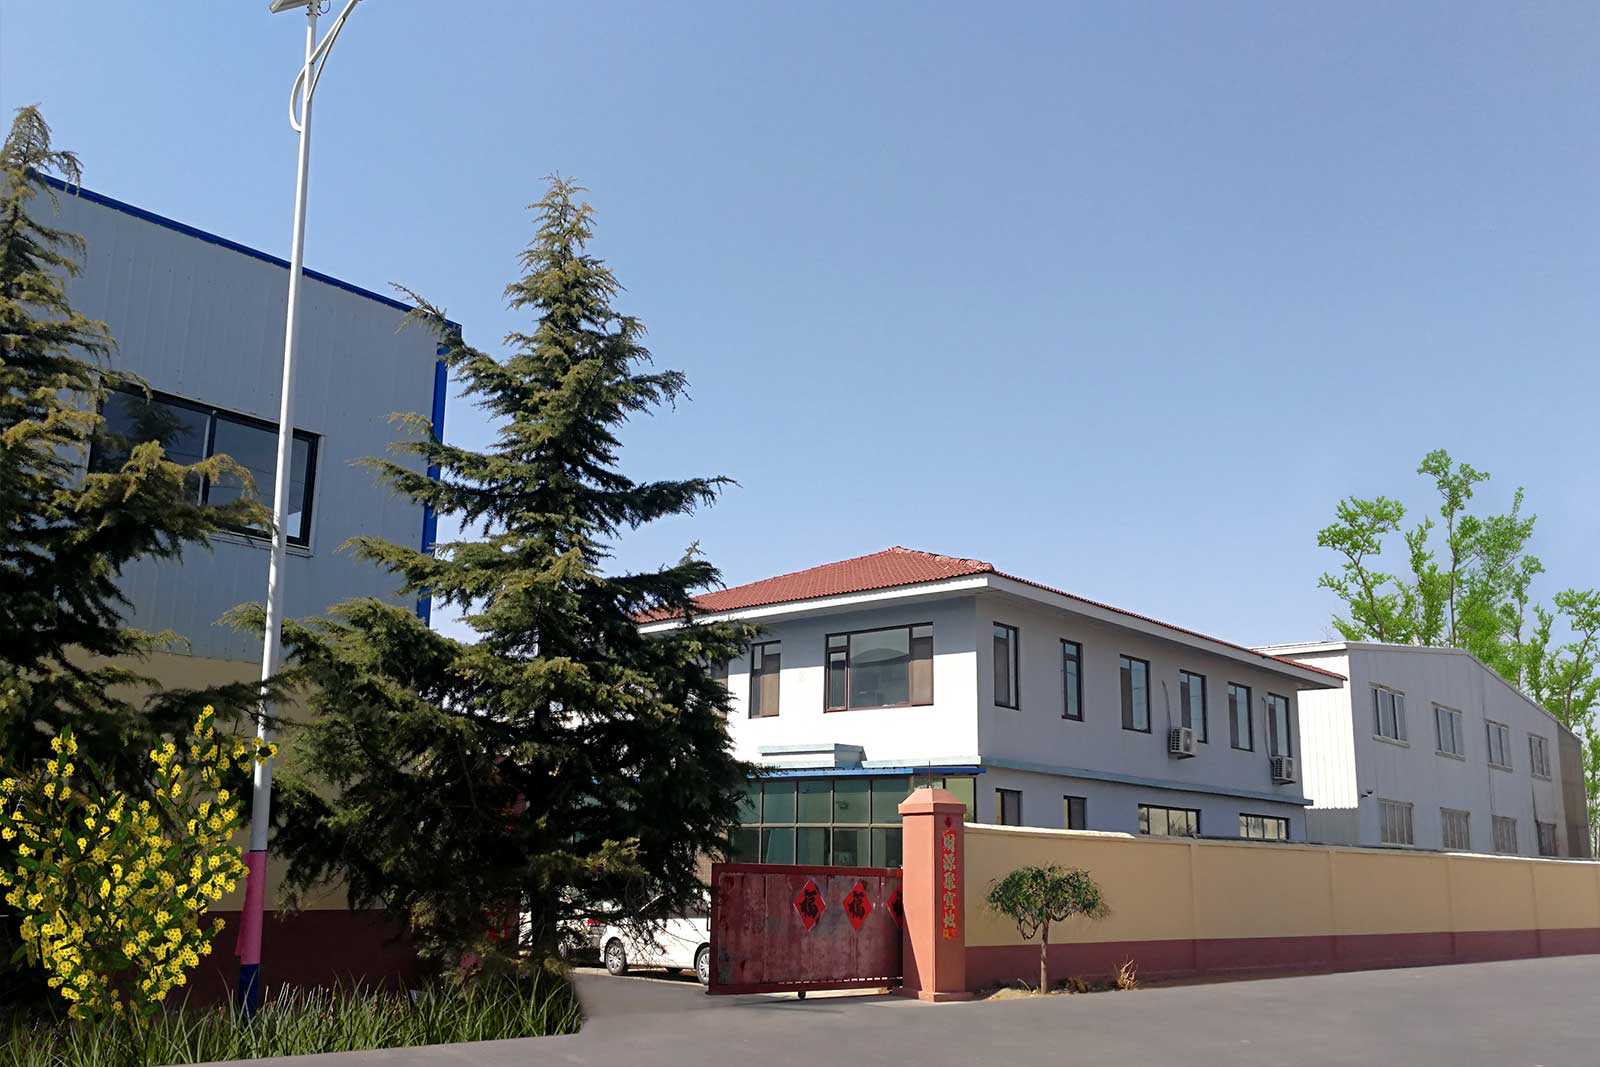
व्यावसायिक सेवा टोली, बिक्री पछि सेवा ग्यारेन्टी
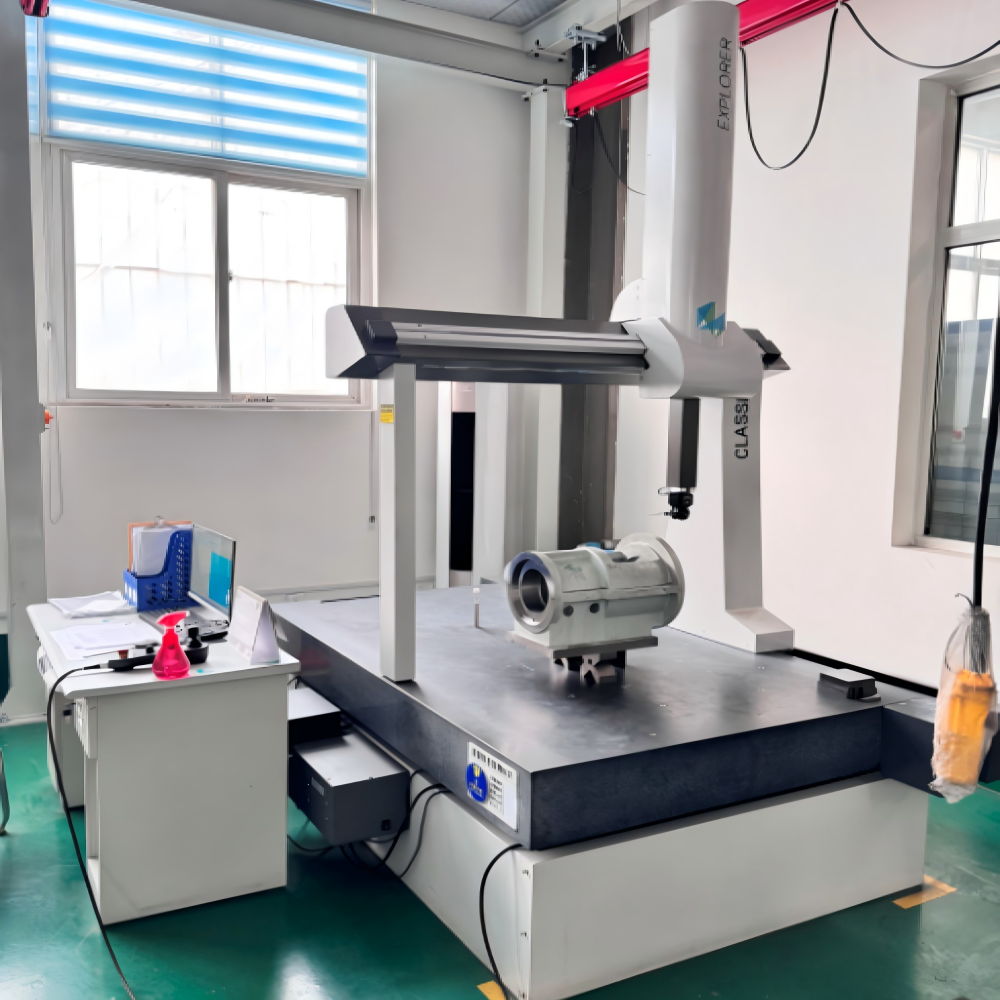
कम्पनीले उच्च गुणस्तरका उत्पादनहरूको उत्पादनलाई पहिलो स्थानमा राख्छ, गुणस्तरलाई जीवनको रूपमा लिन्छ, निरन्तर उद्योगको विकासको नेतृत्व गर्दछ र 2015 मा ISO 9000 प्रमाणीकरण पारित गरेको छ। हाल, कम्पनीसँग १०० भन्दा बढी कर्मचारीहरू, एक पेशेवर आर एन्ड डी टोली, उत्कृष्ट उत्पादन उपकरण र एक DISA मोल्डिङ लाइन छ। यो क्षेत्र मा पहिलो विद्युतीय भट्टी smelting उद्यमहरु मध्ये एक हो। उन्नत नियन्त्रण र मापन उपकरण र पेशेवर निरीक्षकहरूको परिचय, घरेलू र विदेशी दुवै, हामीलाई ग्राहकहरूको आवश्यकताहरू पूरा गर्न अनुमति दिन्छ।
- फाउन्ड्री उद्योगमा धेरै वर्षको अनुभव
- छोटो वितरण समय र समयमै रसद
- सटीक नमूना निर्माण, उच्च उपकरण उत्पादन दक्षता, समय र लागत बचत

OEM बालुवा कास्टिङ कारखाना बारे थप जान्नुहोस्
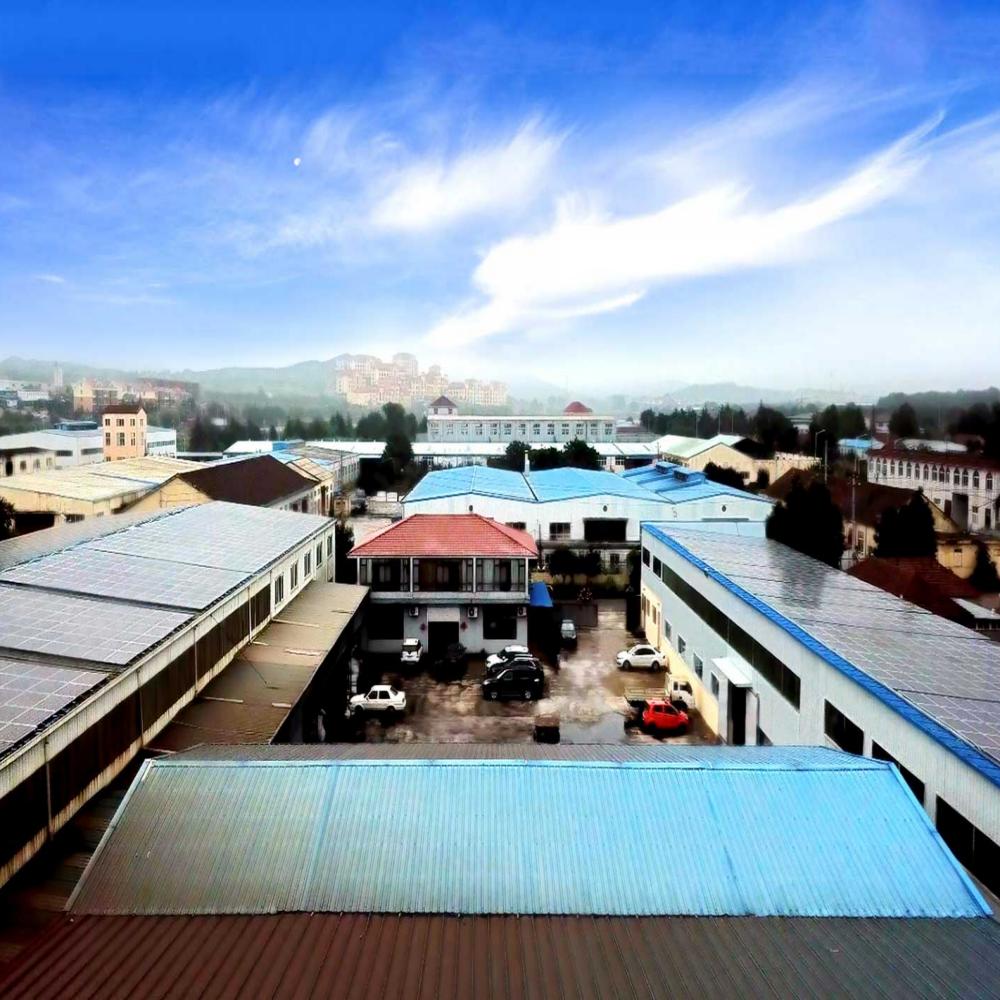
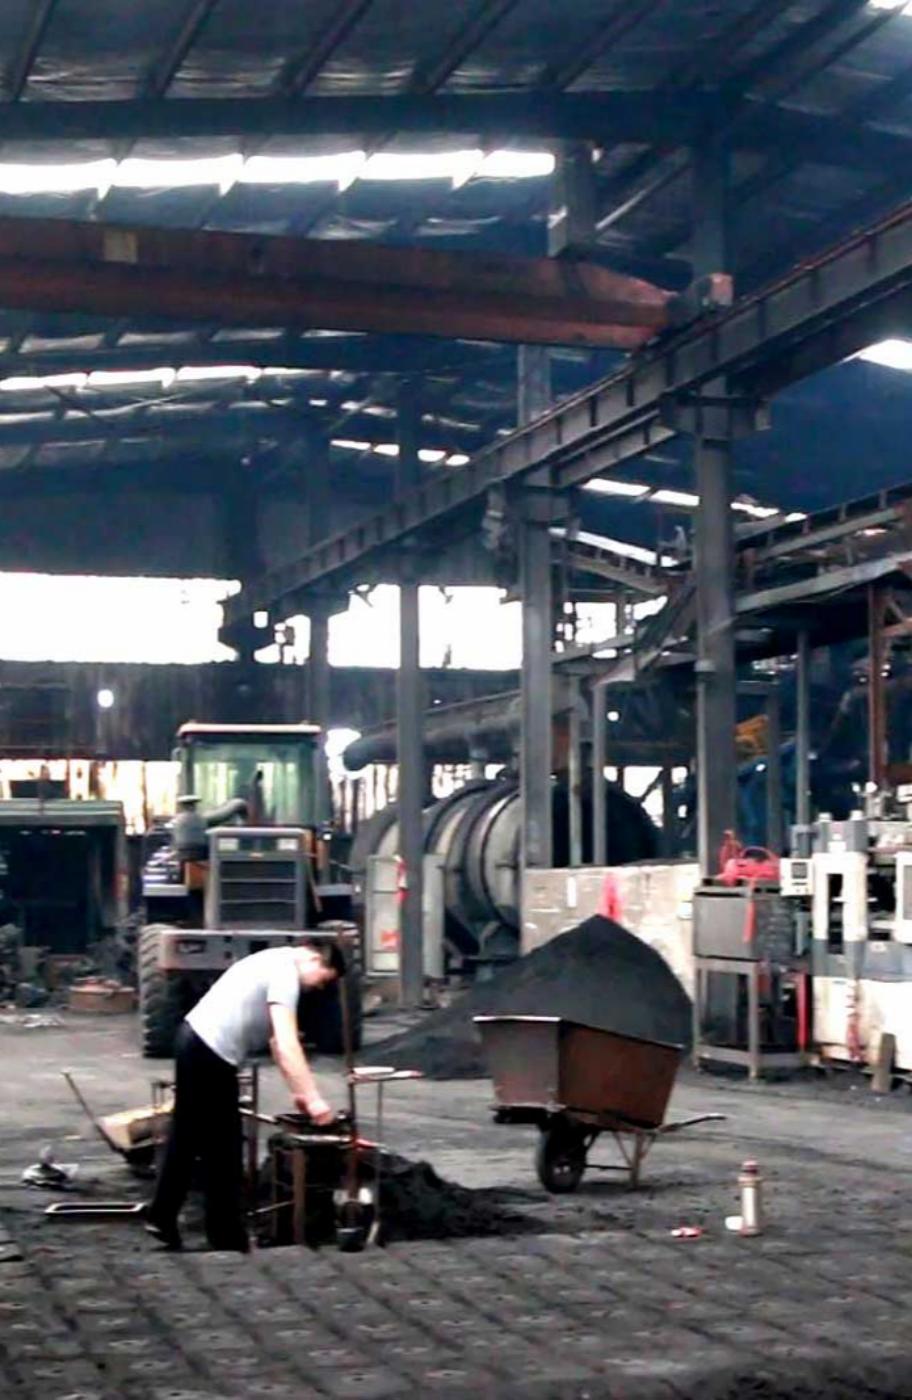
Qingdao Zhaoyuqi मेसिनरी कं, लिमिटेड चीनमा शेल कास्टिङ र हरियो बालुवा कास्टिङ टेक्नोलोजीहरूमा विशेषज्ञता, अनुकूलित फलाम कास्टिङको आधुनिक व्यावसायिक OEM निर्माता हो। कम्पनी Qingdao मा स्थित छ, जो एक बन्दरगाह शहर हो। पोर्ट देखि हाम्रो उद्यम को दूरी मात्र 1.5 घण्टा छ। हामीले बीस वर्ष भन्दा बढीको लागि अनुकूलित बालुवा कास्टिङमा विशेषज्ञता हासिल गरेका छौं र घरेलु र विदेशी ग्राहकहरूको लागि मनपर्ने कास्टिङ पार्ट्स आपूर्तिकर्ता हौं। हामीले केही व्यक्तिहरूसँग सुरु गर्यौं, र अहिले हाम्रो टोलीमा दर्जनौं कामदारहरू छन्। दुई दशकभन्दा बढी समयदेखि उद्योगमा रहेको हाम्रो फाउन्ड्रीले बालुवाको तयारी, मोल्ड बनाउने, पोरिङ्गदेखि फिनिसिङसम्मको पूर्ण प्रक्रिया नियन्त्रणमा महारत हासिल गरेको छ र डक्टाइल आइरन, आइरन एलोइज र कार्बन स्टिललगायत विभिन्न प्रकारका सामग्रीहरूमा उच्च प्रदर्शनका कास्टिङहरू निरन्तर आपूर्ति गर्न सक्षम छ। हाम्रो प्रमुख प्रतिस्पर्धात्मक लाभ उत्कृष्ट गुणस्तर र ग्राहक उन्मुख सेवाको उत्तम संयोजनमा निहित छ। हामी ISO9001 र CE प्रमाणित छौं, हाम्रा उत्पादनहरूको 98% युरोप, अमेरिका र दक्षिणपूर्व एशियामा निर्यात गरिएको छ, लामो समय साझेदारहरू - प्रसिद्ध ब्रान्डहरूबाट व्यापक मान्यता प्राप्त गर्दै। हाम्रा सबै बालुवा कास्टिङ उत्पादनहरूले ISO 9001 र प्रमुख अन्तर्राष्ट्रिय उद्योग मापदण्डहरूको कडाईका साथ पालना गर्दछ, र तन्य शक्ति, प्रभाव शक्ति र आन्तरिक गैर-विनाशकारी परीक्षणहरू कभर गर्ने इन-हाउस परीक्षणले दीर्घकालीन ग्राहकको विश्वास कमाएको छ। उच्च-शक्तिको कास्ट आयरनमा ग्रेफाइटको गोलाकारीकरणको डिग्री 90% भन्दा बढी पुग्छ। निर्यात गरिएका अधिकांश भागहरू औद्योगिक उपकरणहरू, पम्पहरू, विद्युतीय फिटिङहरू, कृषि मेसिनरी पार्टपुर्जाहरू, रेलवे यातायात, जहाज फिटिङहरू र अटोमोटिभ स्पेयर पार्ट्स आदिमा प्रयोग गरिन्छ। एक उच्च योग्य प्राविधिक टोलीको साथ, हामी व्यक्तिगत आवश्यकताहरू अनुसार मोल्डिङ मिश्रण ढाँचा र कास्टिङ प्रक्रिया प्यारामिटरहरू तुरुन्तै समायोजन गर्न सक्छौं - सानो देखि ठूला-स्तरीय रनहरू प्रदान गर्ने लागत-स्तरीय समाधान प्रस्ताव गर्दछ। ग्राहकको विशिष्ट परिचालन अवस्थाहरूमा आदर्श रूपमा उपयुक्त छन्। हाम्रा प्रतिस्पर्धीहरूको तुलनामा, हामी थप लचिलो अनुकूलित समाधानहरू, छोटो डेलिभरी समय र प्रतिस्पर्धी मूल्यहरू, साथै 24/7 समर्थन र सबै प्रमुख उत्पादनहरूमा 3-वर्षको वारेन्टी सहित व्यापक बिक्री पछि सेवाहरू प्रस्ताव गर्दछौं। हामीलाई स्वागत छ - हामीलाई सम्पर्क गर्नुहोस्!

ग्यासिफाइड मोडेलहरू प्रयोग गरेर कास्टिंग द्वारा उत्पादित भागहरू विभिन्न उद्योगहरूमा व्यापक रूपमा प्रयोग गरिन्छ
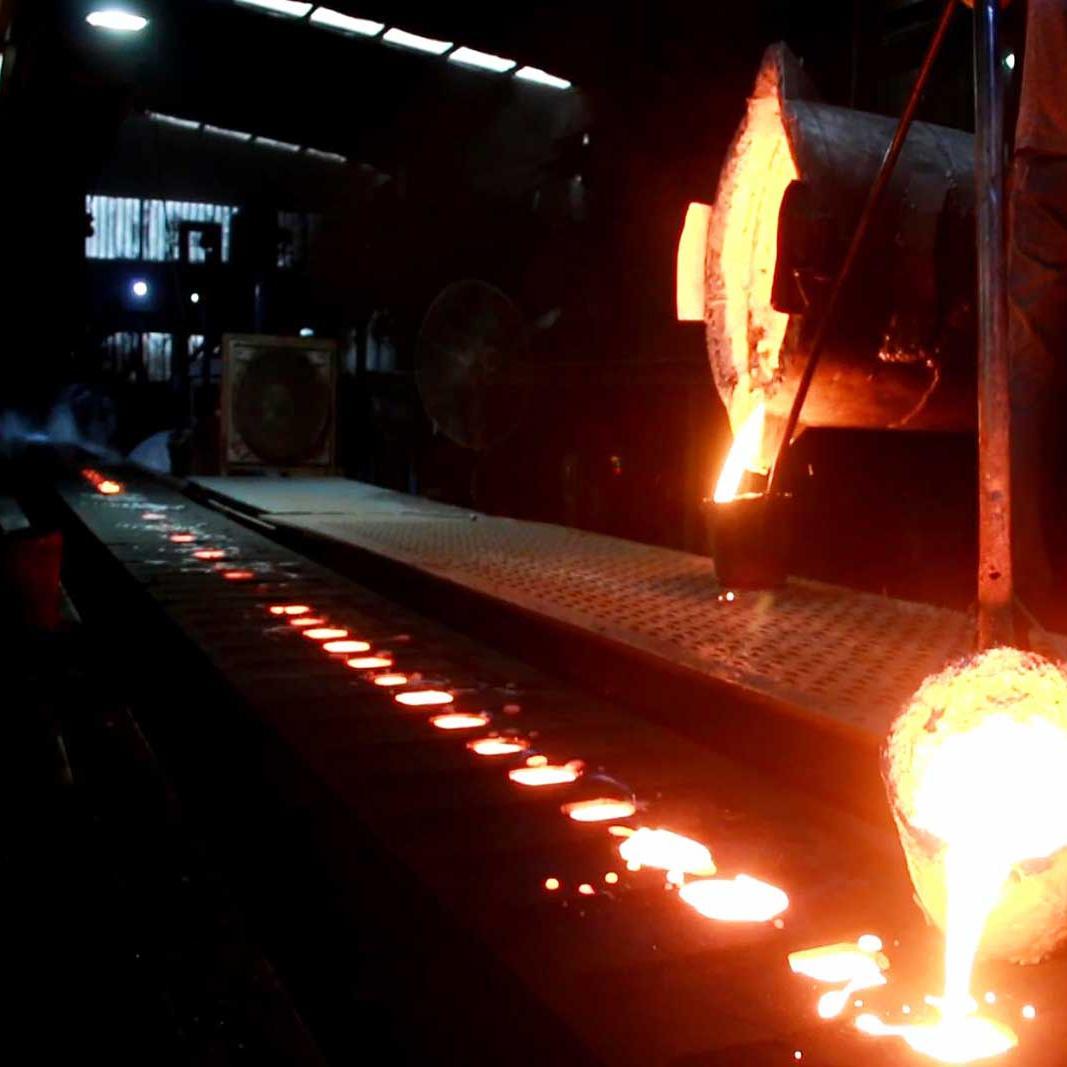
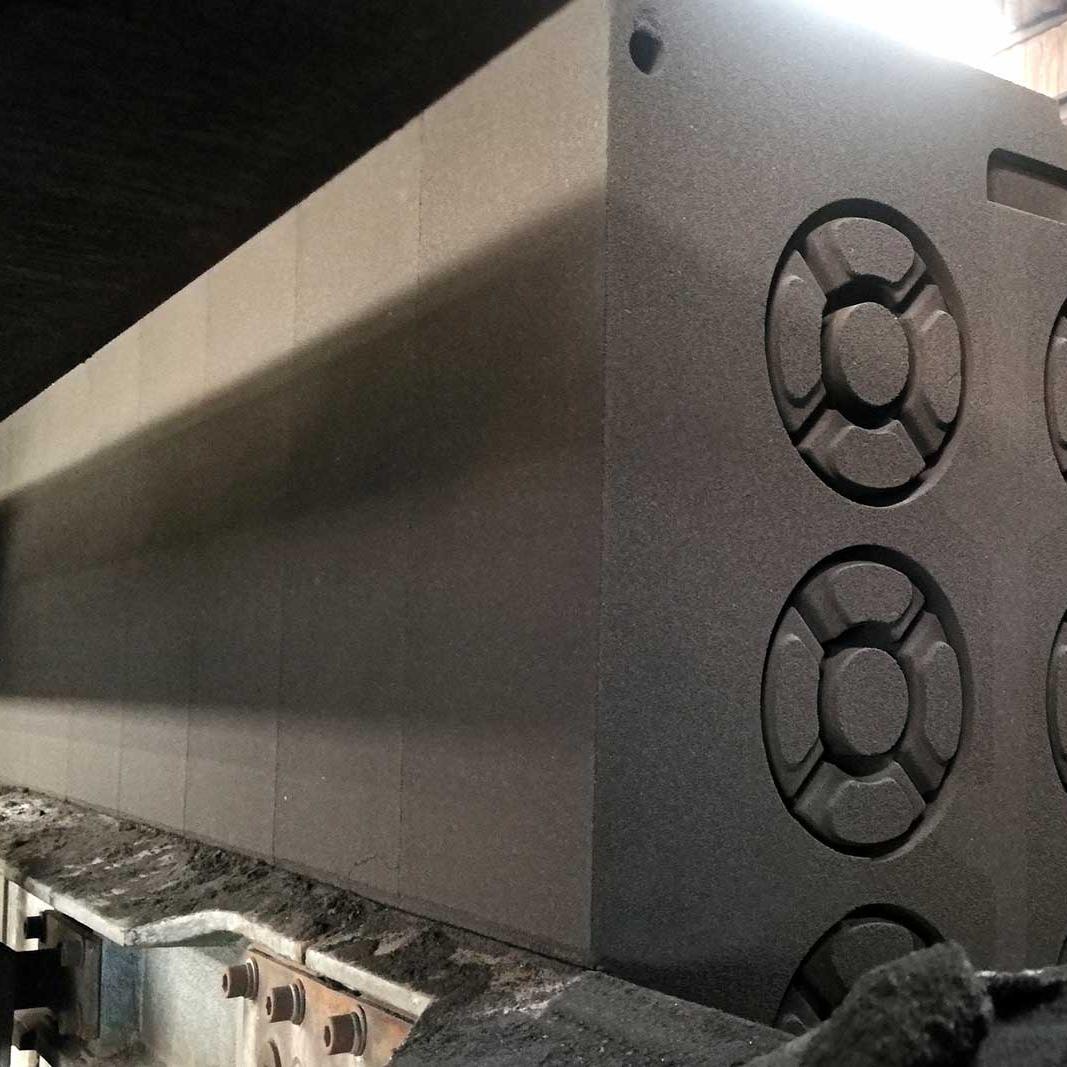
ग्यासिफिकेशन कास्टिङ, जसलाई हराएको मोम कास्टिङ वा पूर्ण रूपमा बर्न-आउट कास्टिङ (EPC वा LFC छोटोमा) पनि भनिन्छ, एक उन्नत सटीक हरियो कास्टिङ प्रविधि हो जसले उत्पादनहरूलाई अन्तिम आकारको नजिक उत्पादन गर्छ। उत्पादनको लागि, फोम गरिएको पोलिस्टाइरिन (EPS) प्रयोग गरिन्छ, जसबाट ठोस मोडेलहरू बनाइन्छ जुन समाप्त कास्टिङसँग मिल्दोजुल्दो छ। यो प्रक्रियालाई मोल्ड खोल्ने, मोडेलहरू हटाउने वा व्यक्तिगत कोर बनाउन आवश्यक पर्दैन। एक पटक फोम ब्लकलाई फायरप्रूफ कोटिंगले लेपित र पूर्ण रूपमा सुकाइएपछि, यसलाई अनबाउन्ड ड्राई सिलिका बालुवामा राखिन्छ, थ्रीडी कम्पन प्रयोग गरेर कम्प्याक्ट गरिन्छ, र नकारात्मक दबाबमा स्थिर हुन्छ। खन्याउने क्रममा, उच्च-तापमान पिघलले तुरुन्तै फोम मोडेललाई ग्यासिफाउँछ र वाष्पीकरण गरिएको मोडेलले छोडेको ठाउँ भर्छ, चिसो र कडा भएपछि समाप्त भएको कास्टिङ बनाउँछ। ग्यासिफाइड मोडेलहरू प्रयोग गरेर कास्टिङका मुख्य फाइदाहरू 1 मोल्ड विभाजन, ढलान र छुट्टै बालुवा कोरहरूको अभाव; कास्टिङहरूमा कुनै फ्ल्याश, वार्प वा पार्टिङ लाइनहरू छैनन्, जसले सफाई कार्यको मात्रा 70% भन्दा बढी घटाउँछ। 2 एक अपरेशनमा जटिल ज्यामितीय आकारहरू उत्पादन गर्न सक्षम: गहिरो गुफाहरू, पातलो पर्खालहरू, प्वालहरू मार्फत अनियमित र उत्तल-अवतल संरचनाहरू एउटै प्रक्रियामा कास्ट गर्न सकिन्छ, उत्पादन डिजाइनलाई धेरै सरल बनाउँदै। 3 बाइन्डर बिनाको सुख्खा बालुवाले माटो र राल कास्टिङको तुलनामा अत्यन्त कम पुनर्जन्म लागत, कम धुलो उत्पादन र सफा उत्पादन वातावरण प्रदान गर्दछ। 4 सरलीकृत प्राविधिक प्रक्रिया: कोर बनाउने, मोल्डहरू जम्मा गर्ने, मोडेलहरू पुनःप्राप्त गर्ने र मोल्डहरू मर्मत गर्ने कार्यहरू हटाइएको छ, जसले स्वचालित सिरियल लाइनहरूको कार्यान्वयनलाई सहज बनाउँदछ। ५ न्यूनतम मेसिनिङ भत्ताले सामग्रीको उपयोग बढाउँछ र माध्यमिक प्रशोधन लागत घटाउँछ; एउटा उत्पादन लाइनले कास्ट आइरन, स्टिल र एल्युमिनियम मिश्रहरू बीच लचिलो रूपमा स्विच गर्न सक्छ। सामान्य अनुप्रयोगहरू 1 डक्टाइल आइरन (QT400-18, QT600-3): गियर हाउसिंग, कृषि मेसिनरी चेसिस, पम्प हाउसिंग, गियर हाउसिंग, निर्माण उपकरण कोष्ठक; २ अटोमोटिभ कम्पोनेन्टहरू: इन्जिन ब्लकहरू, इनटेक मेनिफोल्डहरू, रियर एक्सल हाउजिङहरू, विभेदक आवासहरू; 3 स्टील कास्टिङहरू: भारी भल्भ निकायहरू, खनन मेसिन निकायहरू, पहिरन-प्रतिरोधी जटिल संरचनात्मक तत्वहरू; 4 एल्युमिनियम मिश्र धातु: बिजुली मोटर आवास, पानी पम्प आवास, जटिल कन्फिगरेसन को बहु-च्यानल भल्भ आवास।

OEM हराएको फोम कास्टिङ प्रक्रिया - परिचय
यो प्रक्रिया QT400-18, QT600-3 डक्टाइल आइरन, खैरो कास्ट आइरन, स्टिल, आल्मुनियम र तामा मिश्र धातु कास्टिङहरूमा लागू हुन्छ, विशेष गरी जटिल बहु-गुहा संरचनाहरू भएका एकीकृत आवासहरूको लागि। आयामी शुद्धता CT7–CT9 र सतह खुरदरा Ra6.3–25 µm हासिल गरिन्छ, जसले माटो कास्टिङको तुलनामा उच्च समग्र शुद्धता दिन्छ, र निश्चित परिस्थितिहरूमा सतहको गुणस्तर शेल कास्टिङसँग तुलना गर्न सकिन्छ। मोल्डिङको आधारभूत सिद्धान्त: पोलिस्टायरिन फोम मोडेलहरूको एकल ब्लक (कास्टिङ, गेटिङ प्रणाली र नाफाहरू एउटै पूरैमा टाँसिएको) आगो प्रतिरोधी कोटिंगले सुक्खा बालुवाबाट इन्सुलेट गर्न र फोम जल्दा पाइरोलिसिस ग्यासहरू हटाउनको लागि ढाकिएको हुन्छ। सुख्खा बालुवामा माटो, रेजिन वा अन्य बाइन्डरहरू हुँदैनन्; बालुवाको खुकुलो दानाहरू नकारात्मक भ्याकुम दबाबको कार्य अन्तर्गत कम्प्याक्ट र स्थिर हुन्छन्, कडा आकार बनाउँछन्। जब उच्च-तापमान पिघल फोमको सम्पर्कमा आउँछ, थर्मल क्र्याकिंग, वाष्पीकरण र EPS को दहन हुन्छ। भ्याकुम प्रणालीद्वारा कोटिंगको छिद्रहरू मार्फत ठूलो मात्रामा ग्यासहरू हटाइन्छ। फोमको भोल्युम प्रतिस्थापन गर्दै, पिघलले लगातार मोल्ड गुहा भर्छ। चिसो भएपछि, भ्याकुम हटाइन्छ, सुख्खा बालुवा सहज रूपमा टुक्रा टुक्रा हुन्छ, र कास्टिङहरू अक्षुण्ण रूपमा हटाउन सकिन्छ। कच्चा पदार्थ प्रणाली 3.1 विस्तारित Polystyrene मोडेल EPS ग्रेन्युलहरूको लागि सामग्री: 18-20 kg/m³ को घनत्वको साथ डक्टाइल आइरन, ग्रे कास्ट आइरन र एल्युमिनियम कास्टिङका लागि मानक। ग्रेन्युल साइज न्यूनतम कास्टिङ पर्खाल मोटाईको 1/9 भन्दा बढी हुनु हुँदैन, पूर्व-फोमिङ गुणांक 40-60 पटक हुनुपर्छ। STMMA र EPMMA copolymer: कास्टिङ को सतह मा carburization दोष कम गर्न को लागी इस्पात कास्टिंग को लागी विशेष गरी प्रयोग गरिन्छ। 3.2 फायरप्रूफ कोटिंगमा फायरप्रूफ पाउडर (क्वार्ट्ज फ्लो, बक्साइट, जिर्कन पाउडर), बाइन्डर, सस्पेन्डिङ एजेन्ट र कार्यात्मक additives समावेश हुन्छ। कोटिंग ब्रश वा स्प्रे द्वारा फोमको सतहमा 2-3 तहहरूमा लागू गरिन्छ र कम-तापमान ओवनमा पूर्ण रूपमा सुकाइन्छ। यसले धातुको प्रवेशलाई रोक्छ, फोम मोडेलहरूलाई समर्थन गर्दछ, पाइरोलिसिस ग्यासहरू निर्देशित गर्दछ र बालुवालाई मोल्ड गुफामा प्रवेश गर्नबाट रोक्छ। 3.3 सुक्खा फाउन्ड्री बालुवा सफा धुने क्वार्ट्ज बालुवा, ओसिलो, माटो र राल बाइन्डर रहित। लौह धातुहरूको लागि, मोटो बालुवा प्रयोग गरिन्छ, एल्युमिनियम मिश्रहरूको लागि - राम्रो बालुवा। फोहोर बालुवा जैविक बाइन्डरहरू द्वारा दूषित हुँदैन र स्क्रीनिंग र चिसो पछि अनन्त संख्यामा पुन: उत्पन्न गर्न सकिन्छ। पूर्ण प्रक्रिया 4.1 फोम मोडेलहरूको निर्माण र एसेम्ब्ली EPS ग्रेन्युलहरू प्रि-फोम गरिएका छन्, क्युर गरिएका छन् र व्यक्तिगत फोम मोडेलहरूमा ढालिएका छन्; साना-स्तरीय उत्पादनहरूको लागि, फोम पानाहरूबाट सीएनसी मेसिनहरूमा मोडेलहरू बनाउन सकिन्छ। अलग फोम तत्वहरू (कास्टिङ, स्प्रू बाउल, फिडरहरू र लाभहरू) जोडहरूमा खाली ठाउँहरू हटाउन एकल मोडेल ब्लकमा सँगै टाँसिएको छ। 4.2 आगो प्रतिरोधी कोटिंग र सुकाउने को उपयोग पूरै मोडेल ब्लक 2-3 तहहरूमा ग्यासिफाइड मोडेलहरूको लागि विशेष कोटिंगको साथ डुबाइन्छ वा स्प्रे-पेन्ट गरिएको छ, त्यसपछि कम-तापमान ओभनमा पूर्ण रूपमा सुकाइन्छ। अवशिष्ट आर्द्रताले खन्याउने क्रममा ग्यास पकेटहरू बनाउँदछ। 4.3 भ्याकुम फ्लास्कमा त्रि-आयामी कम्पन कम्प्याक्सन कम्पन गर्ने टेबलमा फ्लास्क स्थापना गर्दै, बालुवाको तल्लो तह 50-100 मिमी बाक्लो बिछ्याउँदै र कम्पनद्वारा कम्प्याक्ट गर्दै; फ्लास्क भित्र पूर्ण रूपमा सुकेको फोम मोडेल ब्लक राख्दै; सबै आन्तरिक गुफाहरू, रिबहरू र साना प्वालहरू पूर्ण रूपमा भर्न 30-60 सेकेन्डका लागि सिंक्रोनस ट्रायक्सियल (X/Y/Z) कम्पनसँग सुख्खा बालुवाको तह-दर-तह ब्याकफिलिंग; फ्लास्कको माथिल्लो भागलाई प्लास्टिकको फिल्मको साथ सील गरेर र भ्याकुम पम्प जडान गर्दै, नकारात्मक दबावलाई -0.04...-0.08 MPa को स्तरमा स्थिर गर्दै; वायुमण्डलीय दबावले ढीलो बालुवालाई कठोर आकारमा फिक्स गर्दछ। ४.४ निरन्तर भ्याकुम पोउरिङ पग्लिएको फलाम, स्टिल वा आल्मुनियमलाई समान रूपमा खन्याइँदा भ्याकुम कायम गरिन्छ। फोम लगातार ग्यासिफाइड हुन्छ, र भ्याकुमले सिंक्रोनस रूपमा क्र्याकिंग फ्लु ग्याँसहरू हटाउँदछ, मुनाफा पूर्ण रूपमा भरिंदा सम्म मोल्डको स्थिर भरिने सुनिश्चित गर्दछ। 4.5 कूलिङ, फ्लास्क टिपिङ र नकआउट गर्नुहोस् कास्टिङहरू पूर्ण रूपमा ठोस र चिसो भएपछि, भ्याकुम बन्द हुन्छ र नकारात्मक दबाब हटाइन्छ। फ्लास्क पल्टिन्छ; अनबाउन्ड सुक्खा बालुवा सहजै टुक्रा टुक्रा हुन्छ, कास्टिङबाट अलग हुन्छ। फोहोर बालुवा छेउछ, चिसो र अर्को उत्पादन चक्रमा फर्काइन्छ। 4.6 सरसफाई र तातो उपचार एकीकृत फोम स्प्रु र प्याडहरू हटाउने, सतहहरूबाट कोटिंग अवशेषहरू हटाउन शट ब्लास्टिङ। डक्टाइल आइरन कास्टिङहरू (QT400-18, QT600-3) आवश्यकता अनुसार एनेल वा सामान्यीकृत हुन्छन्, त्यसपछि तिनीहरू आयामी र मेकानिकल गुणहरू नियन्त्रण गर्छन् र भण्डारणको लागि पठाइन्छ।
कास्ट आयरन र स्थिर गुणस्तरको स्टीलबाट बनेको कास्टिङहरू, रेखाचित्रसँग ठ्याक्कै मेल खान्छ। डेलिभरी समय सधैं सम्मान गरिन्छ।
एलेक्सी
ग्राहकविभिन्न कास्टिङ प्रविधिहरूले तपाईंलाई कुनै पनि जटिलताका भागहरू अर्डर गर्न अनुमति दिन्छ। प्राविधिक समर्थन धेरै व्यावसायिक छ।
इभान
ग्राहकप्लान्टले साना ट्रायल अर्डर र ठूला मास ब्याचहरू दुवै गर्छ।