

-


-


-


-


WeChat

-
व्हाट्सएप


उत्पादनहरू





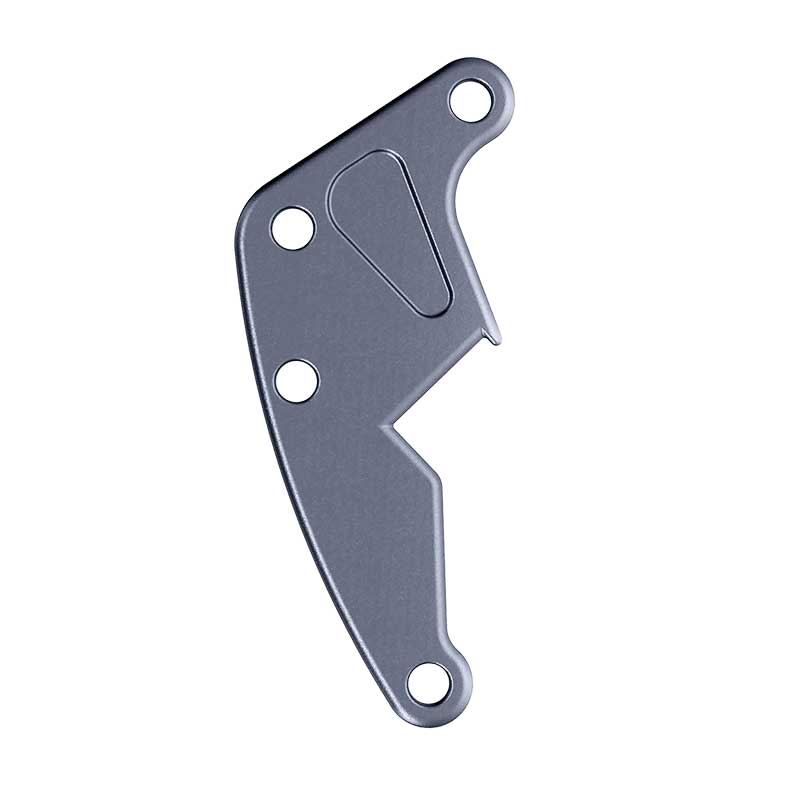
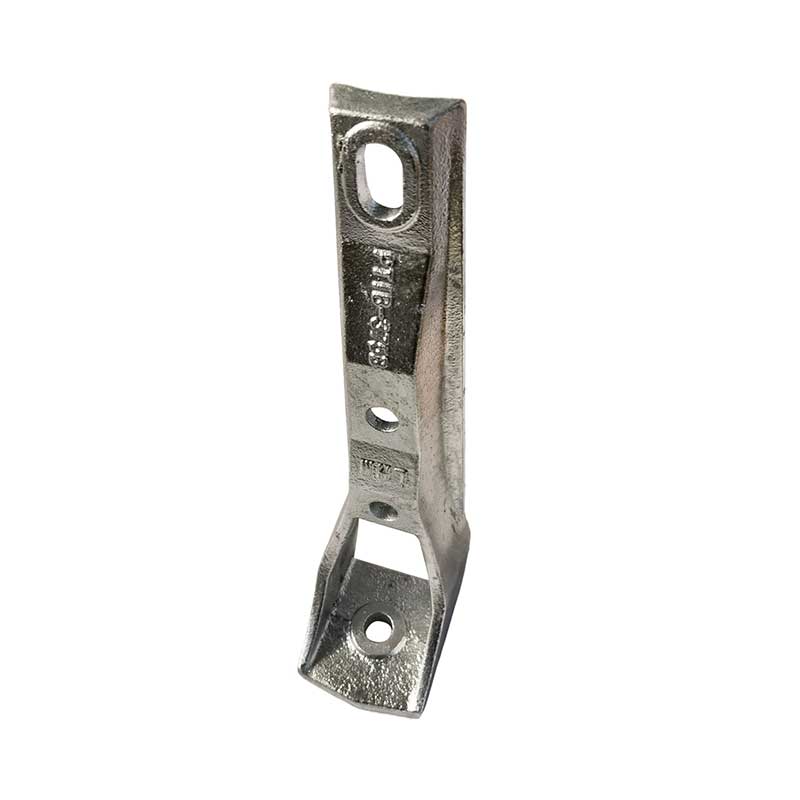
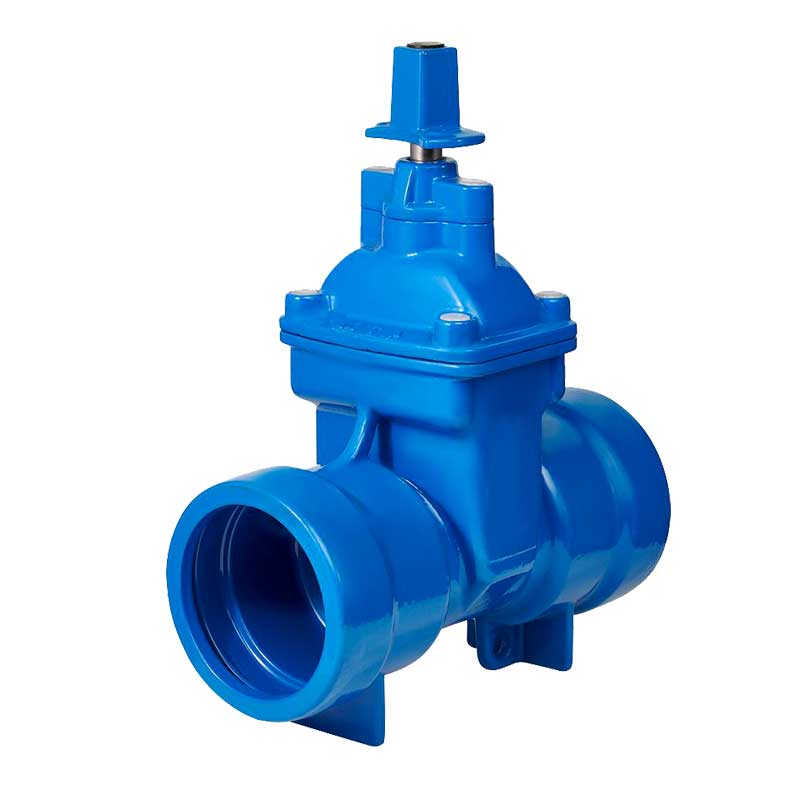
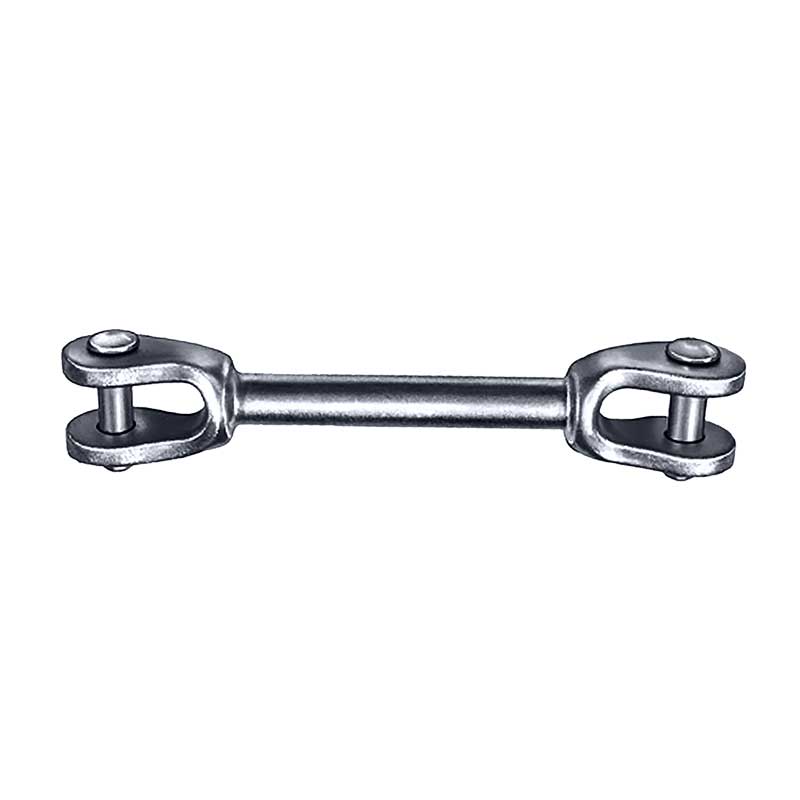
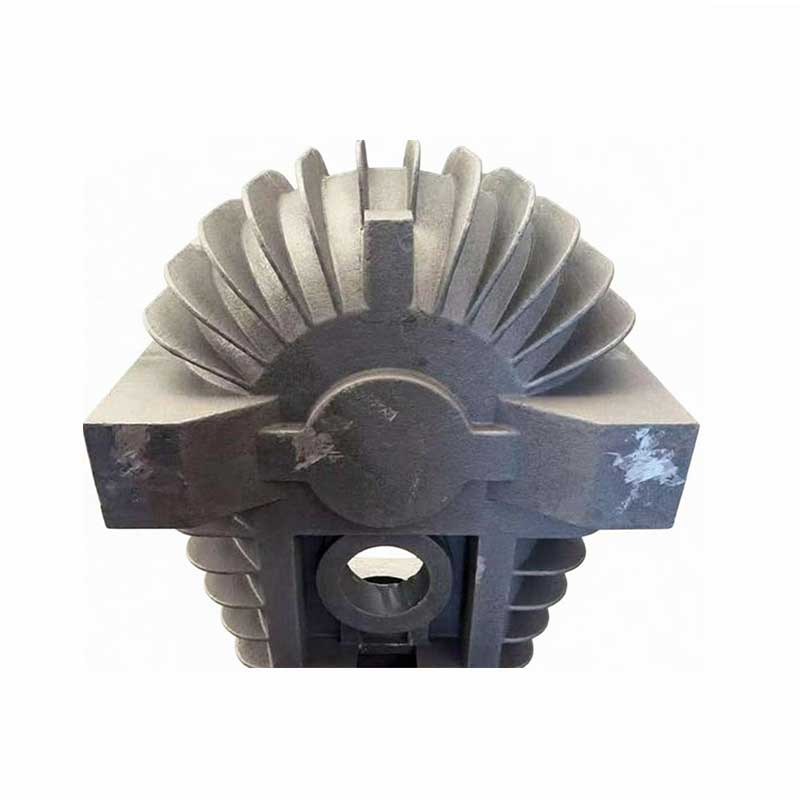
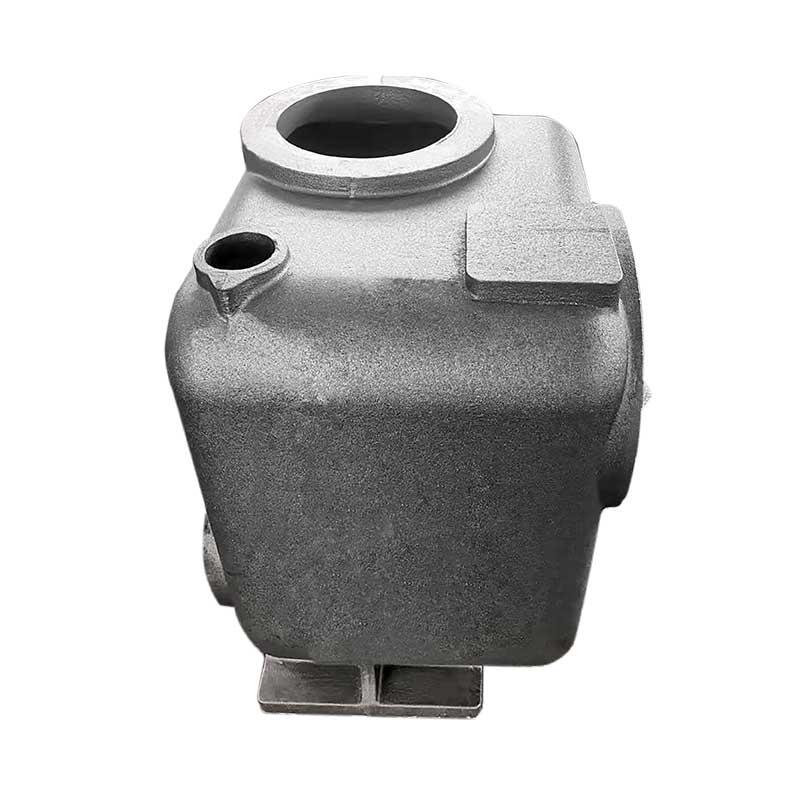
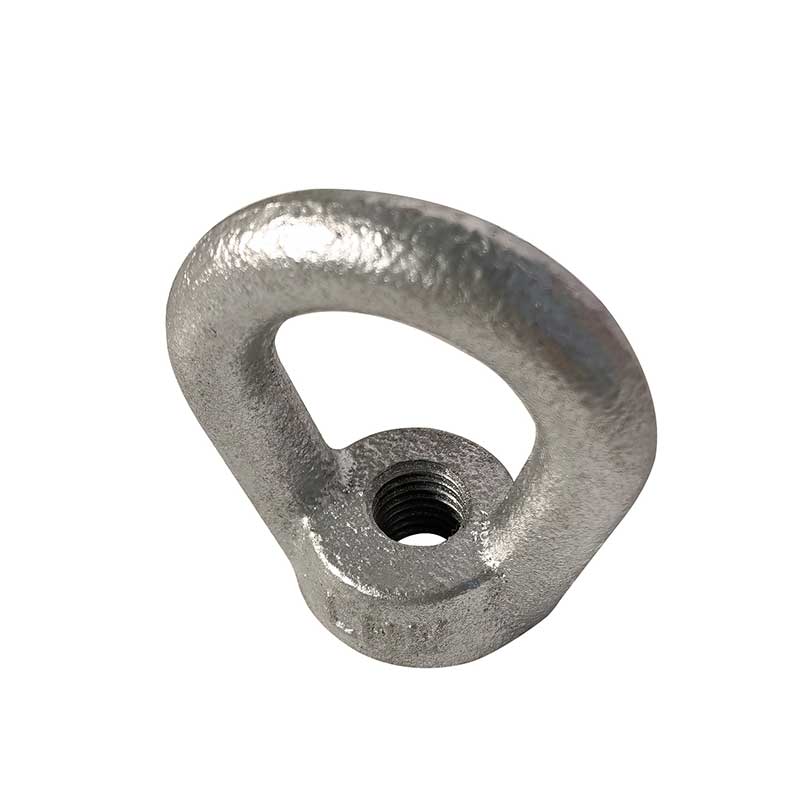
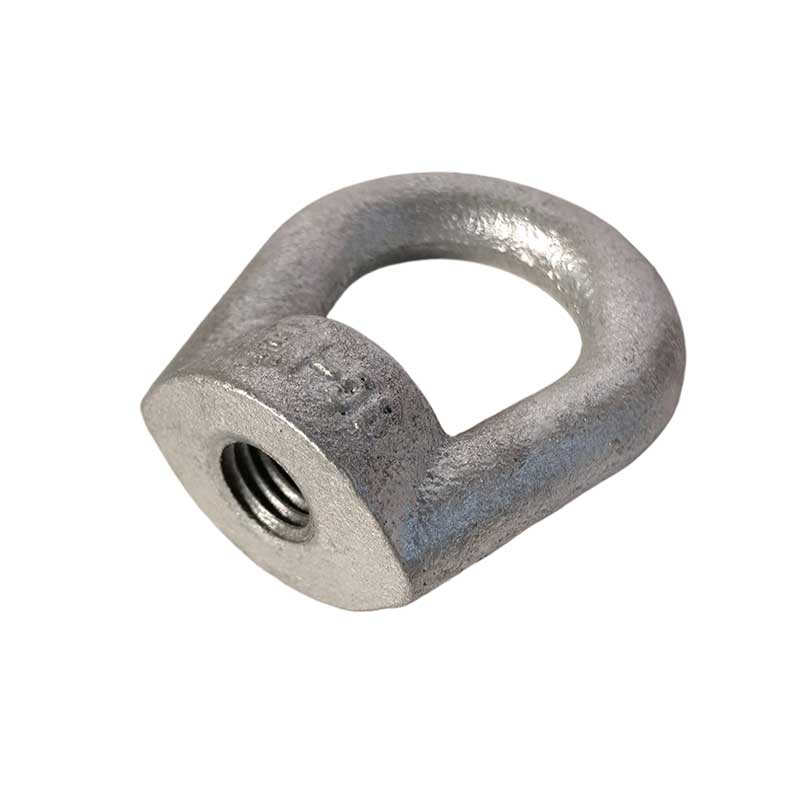
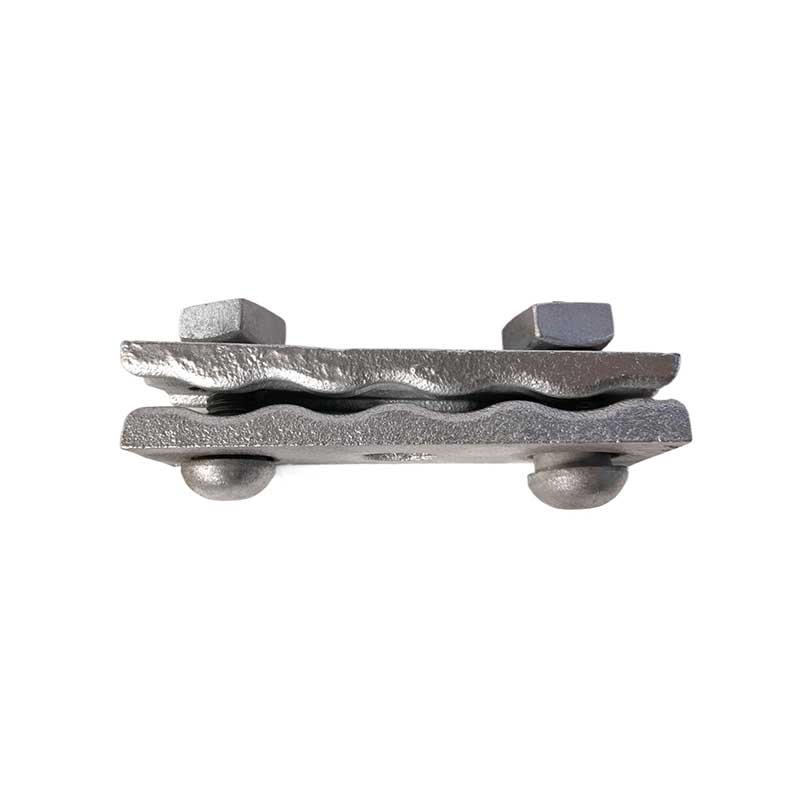
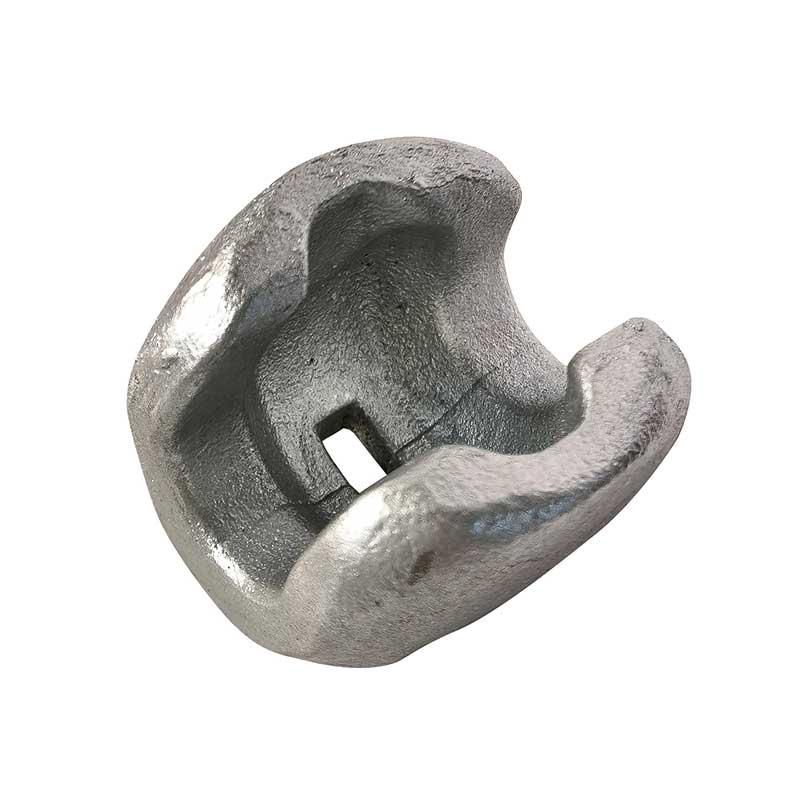
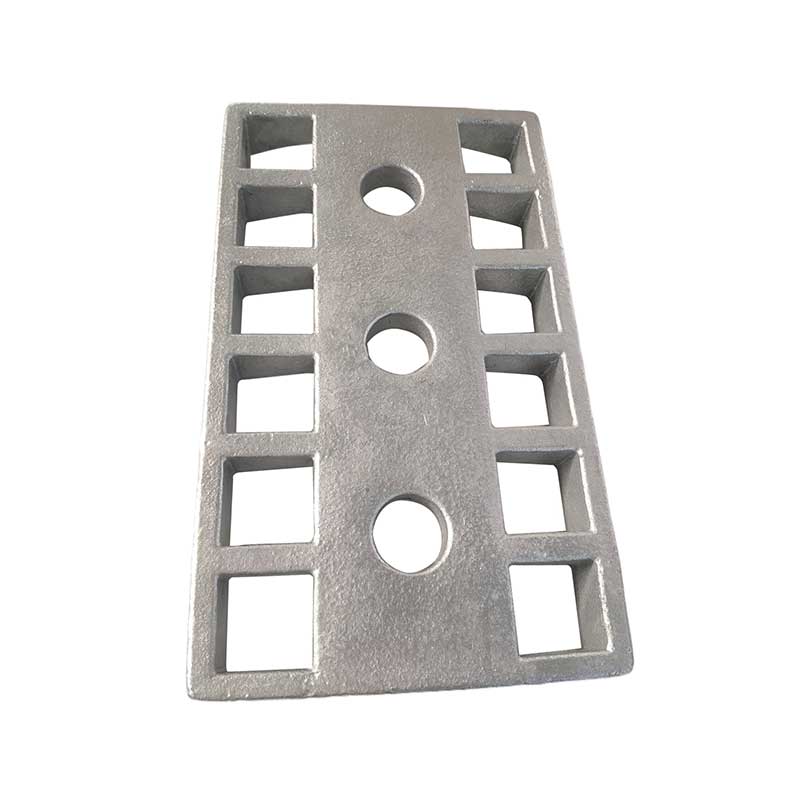
कोटिंग संग बालुवा कास्टिंग
लेपित (शेल) बालुवा प्रयोग गरिन्छ, क्वार्ट्ज बालुवा मिलेर, थर्मोप्लास्टिक फेनोलिक राल र एक हार्डनर - हेक्सामेथिलेनेटेट्रामाइनको साथ पूर्व-लेपित। धातु मोडेल प्लेट 180-340 डिग्री सेल्सियसमा तताइएको छ।
विवरण
मार्कर

उत्पादन विवरण
शेल कास्टिङ प्रक्रिया (लेपित बालुवा प्रयोग गरी तातो खोल कास्टिङ, लौह धातुहरूको सटीक कास्टिङको लागि विशेष)
प्रक्रिया सिद्धान्त
लेपित (शेल) बालुवा प्रयोग गरिन्छ, क्वार्ट्ज बालुवा मिलेर, थर्मोप्लास्टिक फेनोलिक राल र एक हार्डनर - हेक्सामेथिलेनेटेट्रामाइनको साथ पूर्व-लेपित। धातु मोडेल प्लेट 180-340 डिग्री सेल्सियसमा तताइएको छ। जब लेपित बालुवा उच्च तापमानको सम्पर्कमा आउँछ, राल छिट्टै पग्लन्छ, क्रस-लिङ्कहरू र कडा बनाउँछ, मोडेल स्ल्याबको सतहमा कडा, पातलो बालुवाको खोल बनाउँछ। एक पटक खोल हटाइएपछि, मोल्ड गुहा बनाउनको लागि दुई मोल्ड आधाहरू एकसाथ जोडिन्छन्। पिघलेको फलाम खन्याउनु अघि समर्थनको लागि खोलको बाहिरी भागमा सुख्खा बालुवा खन्याइन्छ, सटीक कास्टिङको आयामी शुद्धतासँग बालुवा कास्टिङको लागतलाई सन्तुलनमा राख्छ।
विशेष कच्चा माल
मोल्डिङ बालुवा: 2.5-4% राल सामग्री संग लेपित राम्रो बालुवा; कम पुनर्जन्म।
मोडेल प्लेट: कास्ट स्टिल वा कास्ट आइरनबाट बनेको विभाजित मोल्ड, जसमा उच्च ताप प्रतिरोध, पहिरन प्रतिरोध र बारम्बार प्रयोगको साथ लामो सेवा जीवन हुन्छ।
रिलिज एजेन्ट: क्याल्सियम स्टेरेट र सिलिकन तेल मोल्डमा टाँसिएको बालुवाको खोललाई रोक्नको लागि।
लौह सामग्रीहरू प्रयोग गरिन्छ: खैरो र नरम फलामबाट बनेका साना र मध्यम सटीक भागहरू, जस्तै क्यामशाफ्टहरू, गियरहरू, भल्भ सिटहरू र हाइड्रोलिक आवासहरू।
शेल मोल्ड कास्टिङ प्रक्रियाको चरण-दर-चरण प्राविधिक रेखाचित्र
शेल कास्टिङ द्वारा उत्पादित, डेलिभर गरिएको अवस्थामा फलाम कास्टिङ
मानक छ-चरण प्रक्रिया
(१) धातु मोडेल प्लेट तताउने र रिलीज एजेन्ट लागू गर्ने
मोल्डलाई 200-280 °C मा तताउनुहोस् र बालुवाको खोललाई नि:शुल्क हटाउन सुनिश्चित गर्नको लागि रिलिज एजेन्टलाई समान रूपमा लागू गर्नुहोस्।
(२) टिपिङ हपर प्रयोग गरी बालुवा लगाउने (आधारभूत कार्य)
बालुवा भण्डारण हपरको बिरूद्ध तातो मोडेल स्ल्याब थिच्नुहोस् र लेपित बालुवाले मोडेलको सतहलाई पूर्ण रूपमा ढाक्नको लागि सम्पूर्ण एसेम्बलीलाई उल्टाउनुहोस्। 8-15 सेकेन्डको लागि होल्ड गर्नुहोस्। सतहको बालुवालाई कडा खोलमा कडा बनाउन तताइन्छ, जबकि तातो नभएको खुकुलो बालुवा फेरि हपरमा खन्याइन्छ।
(३) शेल मोल्डको थप कडापन (बर्नआउट)
खोलको थर्मल बल बढाउन 30-90 सेकेन्डको लागि 180-220 डिग्री सेल्सियसमा बनाइएको बालुवाको खोलसँगको मोडेल स्ल्याबलाई दोस्रो क्युरिङ ओभनमा स्थानान्तरण गर्नुहोस्। खोल मोटाई 8-15 मिमी भित्र नियन्त्रण गरिन्छ।
(4) खोल हटाउने, कोर बनाउने र आधा-मोल्डहरू जम्मा गर्ने
इजेक्शन मेकानिजम प्रयोग गरेर मोल्डबाट समाप्त आधा-शेल हटाउनुहोस्। आन्तरिक गुहा भएका भागहरूको लागि, कोर एकै समयमा लेपित बालुवाबाट बनाइन्छ, त्यसपछि माथिल्लो र तल्लो आधा-गोलहरू पङ्क्तिबद्ध हुन्छन् र एकसाथ जोडिएका हुन्छन्।
(5) सुदृढीकरण र भर्नको लागि फ्लास्कमा स्थापना
जम्मा गरिएको खोल मोल्डलाई फ्लास्कमा राख्नुहोस् र खन्याउने क्रममा खोल फैलिन र फुट्नबाट जोगाउन यसको वरिपरिको ठाउँलाई सुख्खा समर्थन बालुवाले भर्नुहोस्। 1400-1460 डिग्री सेल्सियसको निश्चित तापमानमा पग्लिएको कास्ट आइरन खन्याउनुहोस्।
(6) चिसो, गोलाबारी र सफाई
4-12 घण्टाको लागि चिसो पछि, बालुवा खोल नष्ट गर्नुहोस् र कास्टिङहरू हटाउनुहोस्। स्प्रु र स्प्रुहरू हटाउनुहोस्, शट ब्लास्टिङ, त्रुटि पत्ता लगाउने र अन्तिम मेसिनिङ गर्नुहोस्।
खोल कास्टिङ को मुख्य लाभ र हानि
फाइदाहरू (परम्परागत बालुवा कास्टिङको तुलनामा)
उल्लेखनीय रूपमा बढेको सटीकता: CT9-CT11 आयामी सहिष्णुता, स्थिर आयाम र ठूलो उत्पादनमा उत्कृष्ट पुनरावृत्ति।
चिल्लो सतह: न्यूनतम जलेको तहको साथ सतहको नरमपन Ra 6–25 µm, जसले टर्निङ, मिलिङ र ग्राइन्डिङका लागि भत्ताहरूलाई उल्लेखनीय रूपमा घटाउँछ।
पातलो पर्खालका कास्टिङहरू बनाउनको लागि उत्कृष्ट क्षमता: खोल मोल्डको उच्च कठोरताले 2-3 मिमी मोटाईको पातलो पर्खालहरू, जटिल टोपोग्राफी र साना प्वालहरूसँग कास्ट आयरन कास्टिङहरूको स्थिर उत्पादन सुनिश्चित गर्दछ।
अत्यधिक कम बालुवा खपत: केवल पातलो खोल तहले गुहा बनाउँछ; परम्परागत बालुवा कास्टिङको लागि बालुवा खपत मात्र 1/10 हो।
स्वचालन संग अत्यधिक उपयुक्त: लगातार ठूलो उत्पादन मा शेल मोल्ड को उत्पादन को लागी स्वचालित लाइनहरु संग उपयुक्त।
एकसमान कास्टिङ संरचना: शेलको नियन्त्रित ग्यास पारगम्यताले ग्याँस होल र स्ल्याग समावेश सहित दोषहरू कम गर्छ।

हामीलाई सम्पर्क गर्नुहोस्
सम्बन्धित लोकप्रिय उत्पादनहरू
कास्ट आयरन नट
औद्योगिक फास्टनरहरूको विशाल क्षेत्रमा, कास्ट आयरन नटहरू आधारभूत तर अत्यन्त महत्त्वपूर्ण घटक हुन्। तिनीहरूको उच्च लागत-प्रभावकारिता र स्थिर मेकानिकल गुणहरूको कारण, तिनीहरू लागत-संवेदनशील हुँदा बल चाहिने विभिन्न संरचनात्मक जडानहरूमा व्यापक रूपमा प्रयोग गरिन्छ।
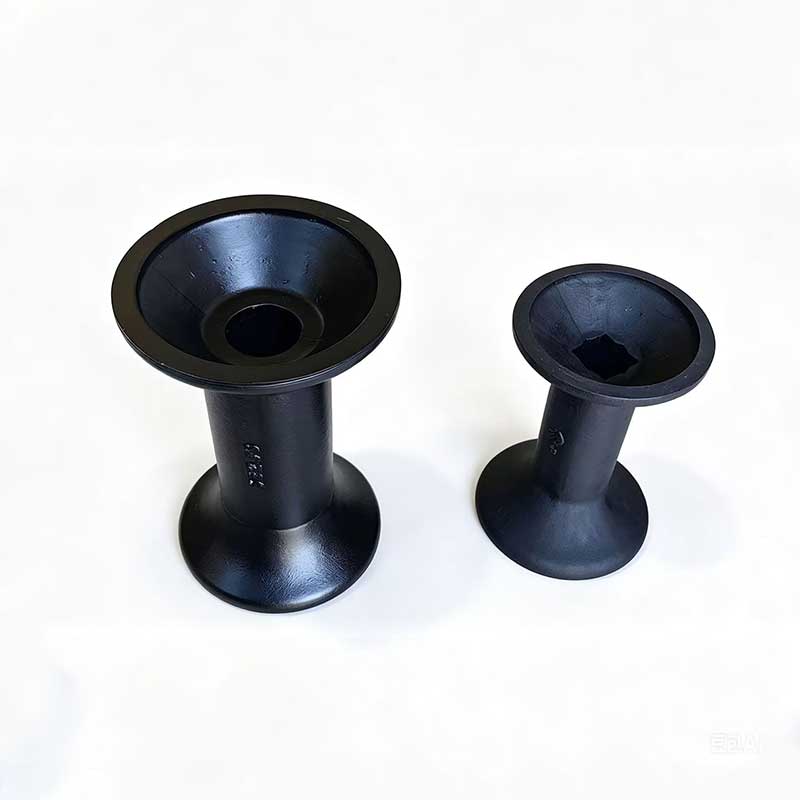
कृषि मेसिनरीका पार्टपुर्जाहरू
कृषि मेसिनरी उच्च भारको साथ कठोर क्षेत्र परिस्थितिहरूमा सञ्चालन गर्दछ, जहाँ स्पेयर पार्ट्सको विश्वसनीयताले प्रत्यक्ष रूपमा अपटाइम र फसलको दक्षता निर्धारण गर्दछ।
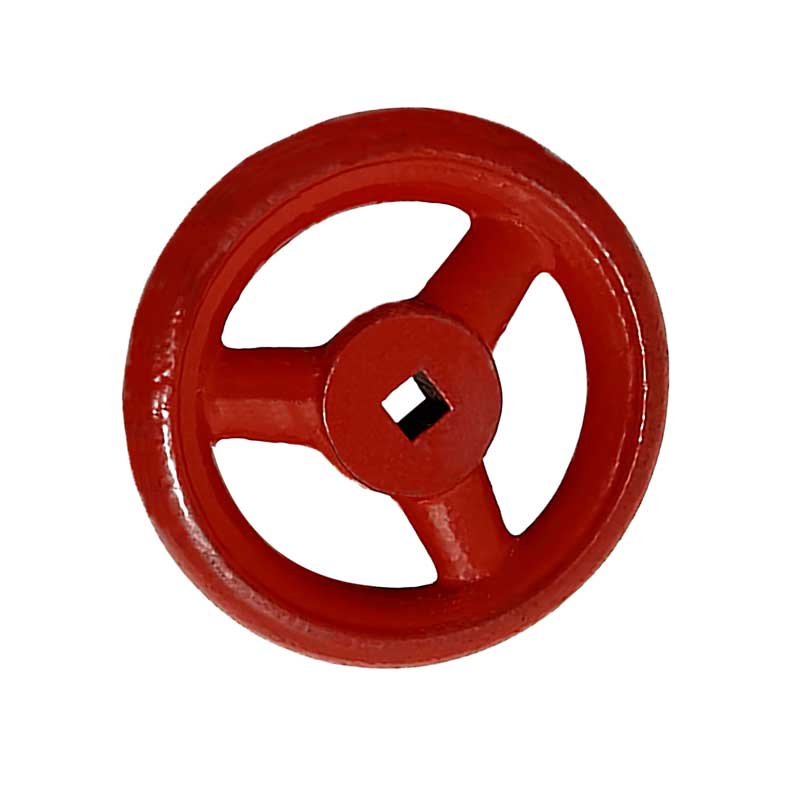
भल्भ ह्यान्डव्हील
गेट भल्भ, गेट भल्भ र बटरफ्लाइ भल्भका लागि टिकाऊ औद्योगिक ह्यान्डव्हीलहरू। कास्ट आइरन, स्टिल र आल्मुनियममा परिशुद्ध मेशिन हबहरू सहित उच्च-शक्ति विकल्पहरू। ISO 9001 प्रमाणित निर्माता OEM/ODM सेवाहरू प्रदान गर्दछ। Qingdao, चीन बाट ग्लोबल डेलिभरी।
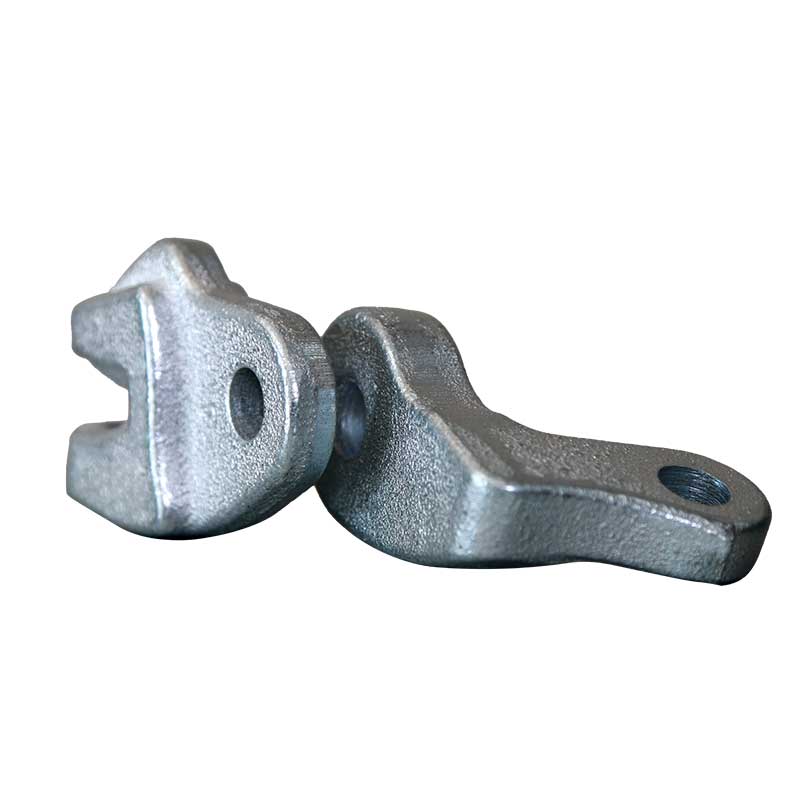
विश्वव्यापी संरचनात्मक बन्धन
गम्भीर परिचालन अवस्थाहरूको लागि इन्जिनियरिङ विश्वव्यापी संरचनात्मक बन्धन। ISO 9001 प्रमाणित फाउन्ड्रीले US, EU र दक्षिण अमेरिकी बजारहरूको लागि अनुकूलन कास्टिङ (माटो बालुवा/शेल मोल्डिङ) प्रस्ताव गर्दछ। उच्च शक्ति, जंग प्रतिरोध, ASTM/DIN मापदण्ड अनुरूप। एक उद्धरण अनुरोध गर्नुहोस्।
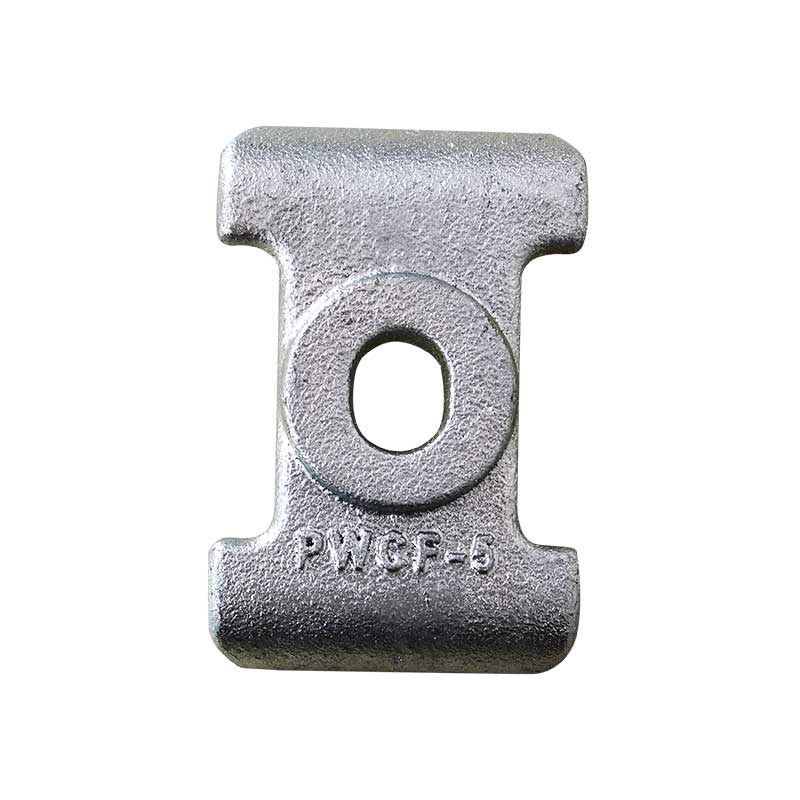
धुने
हाम्रो बालुवा कास्टिङ फोर्स वाशर एक भारी लोड स्थानान्तरण तत्व हो जुन विशेष रूपमा पावर लाइन फिटिंग, सबस्टेशन उपकरण र समर्थन संरचना जडानहरूको लागि डिजाइन गरिएको हो।
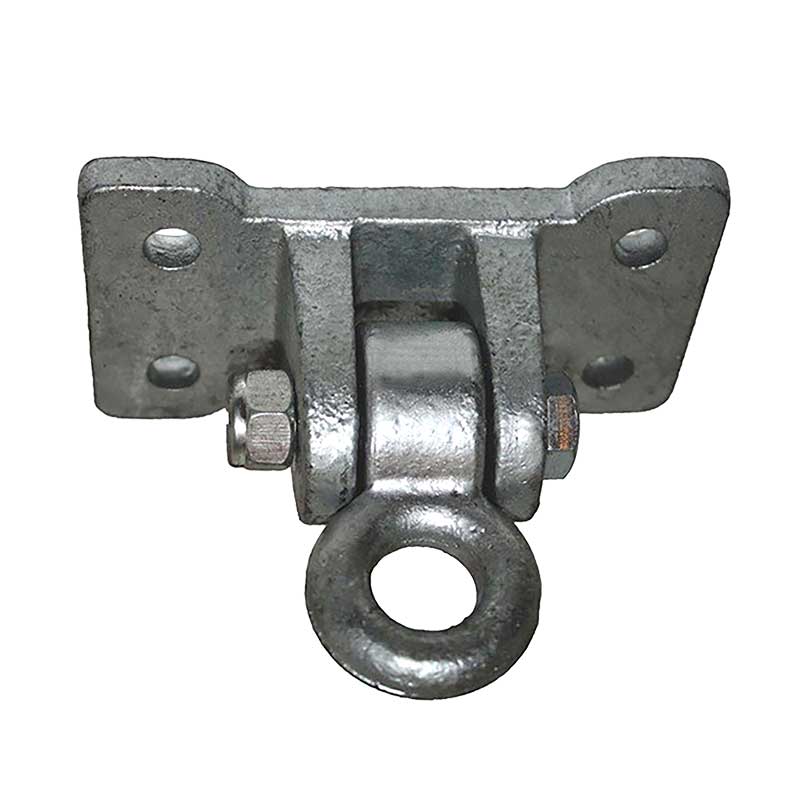
ब्रेसेसका लागि कुंडा माउन्ट
पाइप, डक्ट र केबल ट्रेको सिस्मिक ब्रेसिङका लागि उच्च प्रदर्शन कुंडा फास्टनरहरू। ISO 9001 प्रमाणित फाउन्ड्रीले अनुकूलन सटीक मेसिनयुक्त कास्ट स्टिल/फलाम कम्पोनेन्टहरू प्रदान गर्दछ। ASCE 7, IBC र EN मानकहरूसँग अनुरूप। संयुक्त राज्य अमेरिका, EU र दक्षिण अमेरिकामा निर्यात गर्नुहोस्।
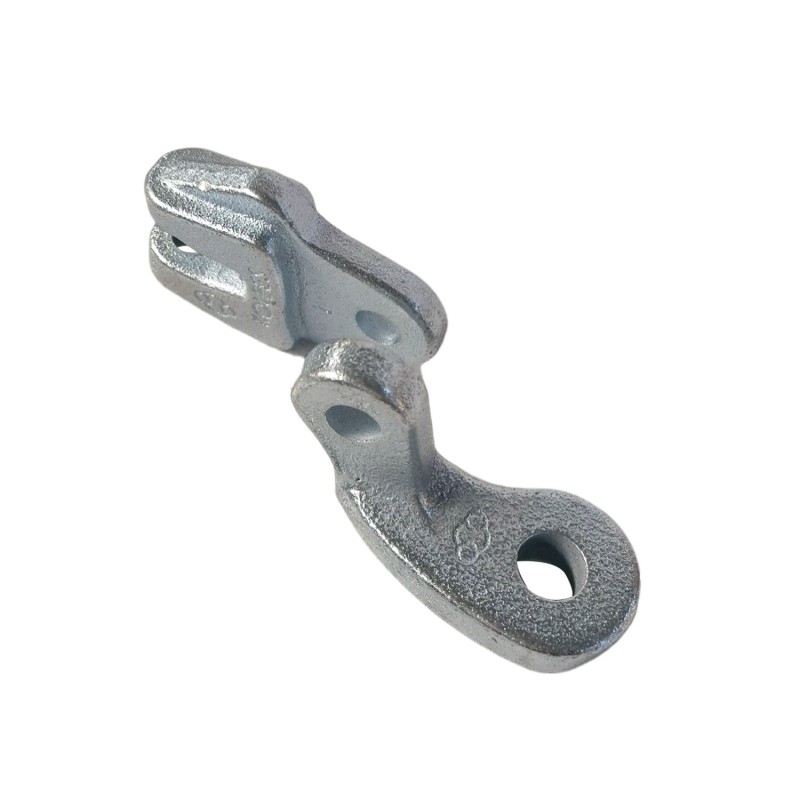
झुण्डिएको क्ल्याम्प
हाम्रो बालुवा कास्ट ओभरहेड पावर लाइन क्ल्याम्प एक उच्च प्रदर्शन सटीक लोड-असर र फिक्सिंग तत्व हो जुन ओभरहेड पावर लाइनहरू, वितरण नेटवर्कहरू र विश्वभरका सबस्टेशन ओभरहेड प्रणालीहरूको लागि डिजाइन गरिएको हो।
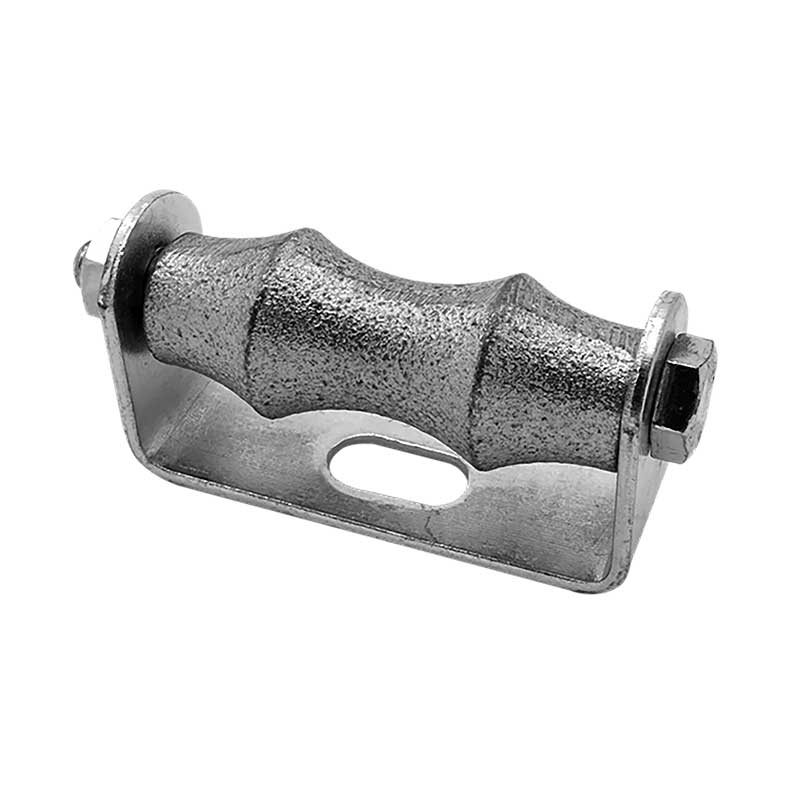
पाइप रोलर
औद्योगिक पाइप रोलर र समर्थन रोलर्स को प्रमाणित निर्माता। तेल र ग्यास र निर्माण पाइपलाइनहरूको लागि अत्यधिक लोड गरिएको स्टील / कास्ट फलाम रोलरहरू। अनुकूलन OEM/ODM सेवाहरू, ASTM/DIN अनुपालन। संयुक्त राज्य अमेरिका, EU र दक्षिण अमेरिकामा निर्यात गर्नुहोस्। एक उद्धरण अनुरोध गर्नुहोस्।
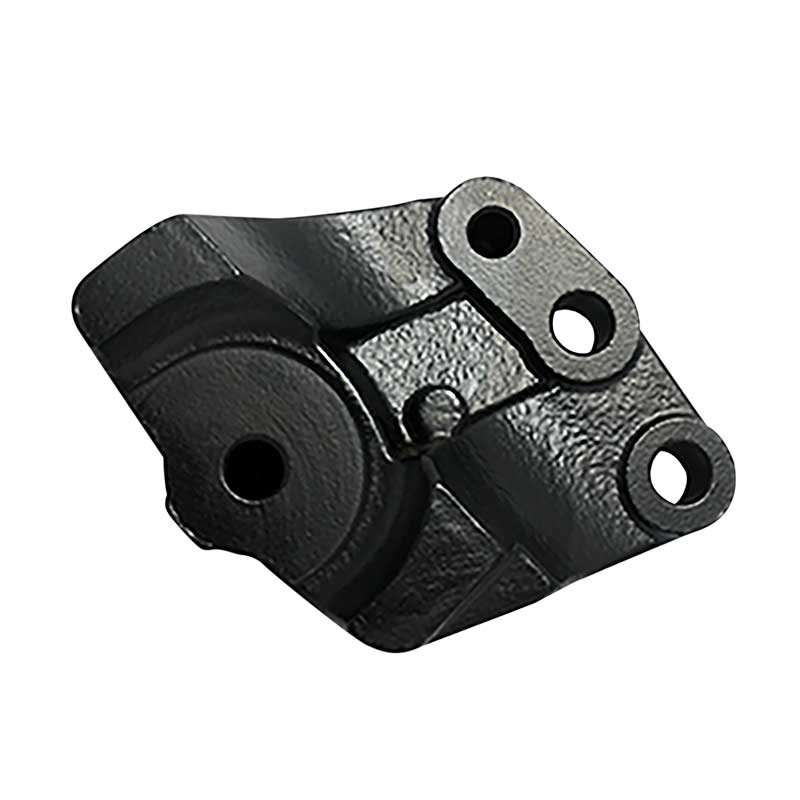
कार रकर हात
अटोमोबाइल इन्जिनहरूको लागि उच्च गुणस्तरको कास्ट आइरनबाट बनेको रकर हातहरू। सीएनसी-मेसिनले काम गर्ने सतहहरूसँग उच्च-शक्तिको कास्ट आयरन ग्रेड QT450/QT500 बाट बनेको। फाउन्ड्री ISO 9001 र IATF 16949 प्रमाणित छ। उच्च थकान शक्ति र लुगा प्रतिरोध। Qingdao, चीन बाट विश्वव्यापी निर्यात।
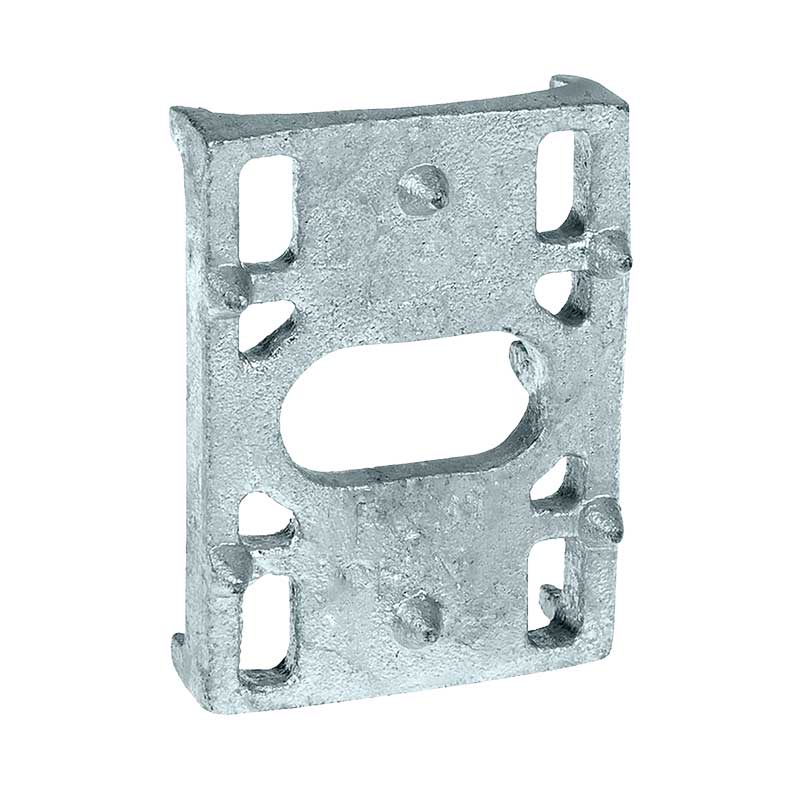
केटा तारहरूको लागि क्ल्याम्प
हाम्रो बालुवा कास्ट ट्रान्समिशन गाई गाई क्ल्याम्प एक भारी शुल्क एन्कोरेज हो जुन विशेष गरी ओभरहेड वितरण लाइनहरू, प्रसारण टावरहरू र पोल स्थिरीकरण प्रणालीहरूको लागि डिजाइन गरिएको हो।
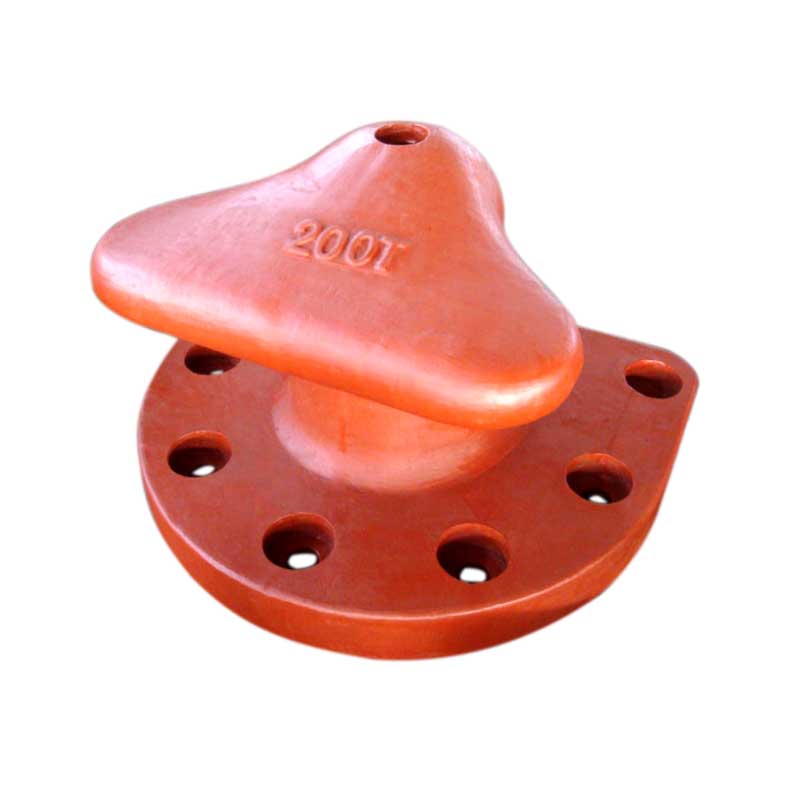
बोलार्ड
कास्ट आइरन मुरिङ बोलार्डहरू मुरिङ फोर्सहरू मुरिङ भाँडाहरूबाट पियर संरचनामा विश्वसनीय रूपमा स्थानान्तरण गर्नका लागि क्वे, पियर र जेट्टीहरूमा व्यापक रूपमा स्थापित आवश्यक मुरिङ उपकरणहरू हुन्।
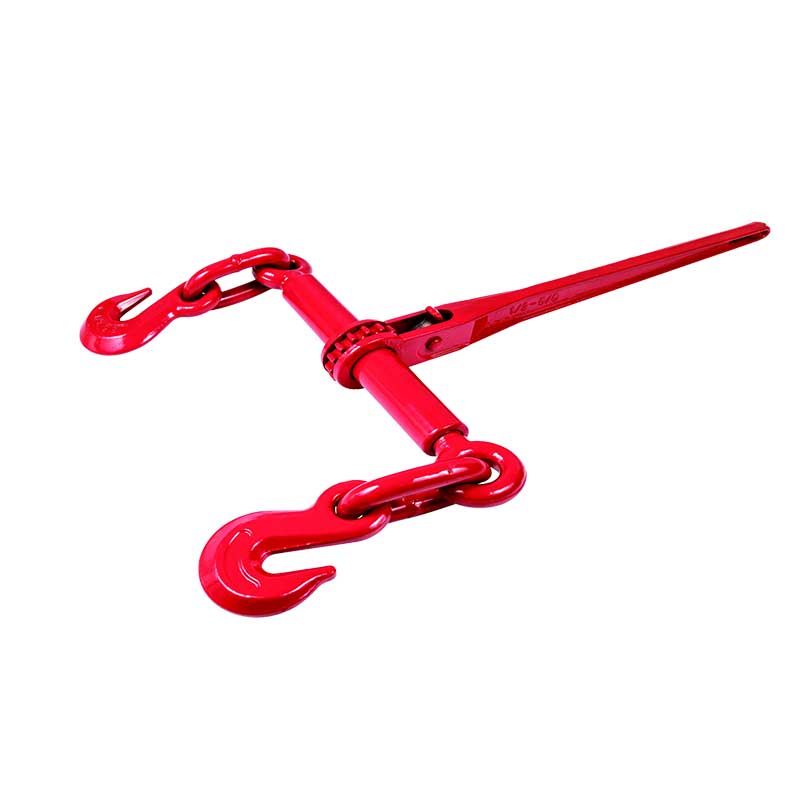
चेन तनाव तत्व
हाम्रो बालुवा कास्टिङ चेन टाई एक भारी शुल्क, उच्च शक्ति लोड सुरक्षित उपकरण, व्यापक रूपमा औद्योगिक यातायात, धाँधली, लोड बाँध र भारी उपकरण सुरक्षित मा प्रयोग गरिन्छ।
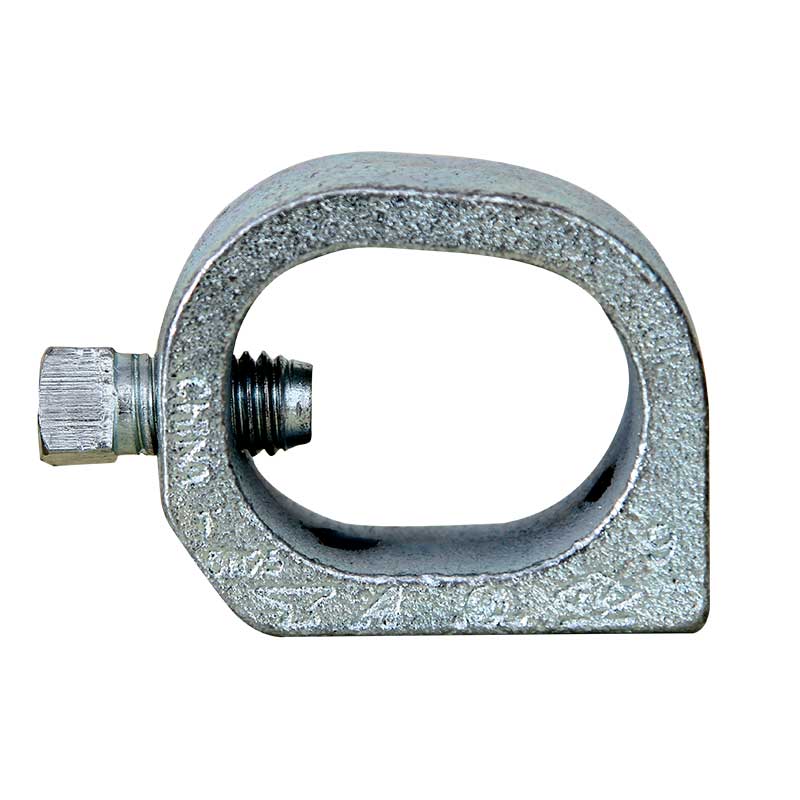
बीम क्ल्याम्प
भारी बीम clamps को ISO प्रमाणित निर्माता। माटो बालुवा र खोल मोल्डिंग प्रयोग गरेर अनुकूलन कास्टिङ समाधान। CE, UL, FM स्वीकृत। अमेरिका र EU बजारहरूको लागि कारखाना प्रत्यक्ष मूल्यहरू। आज एक उद्धरण अनुरोध गर्नुहोस्।
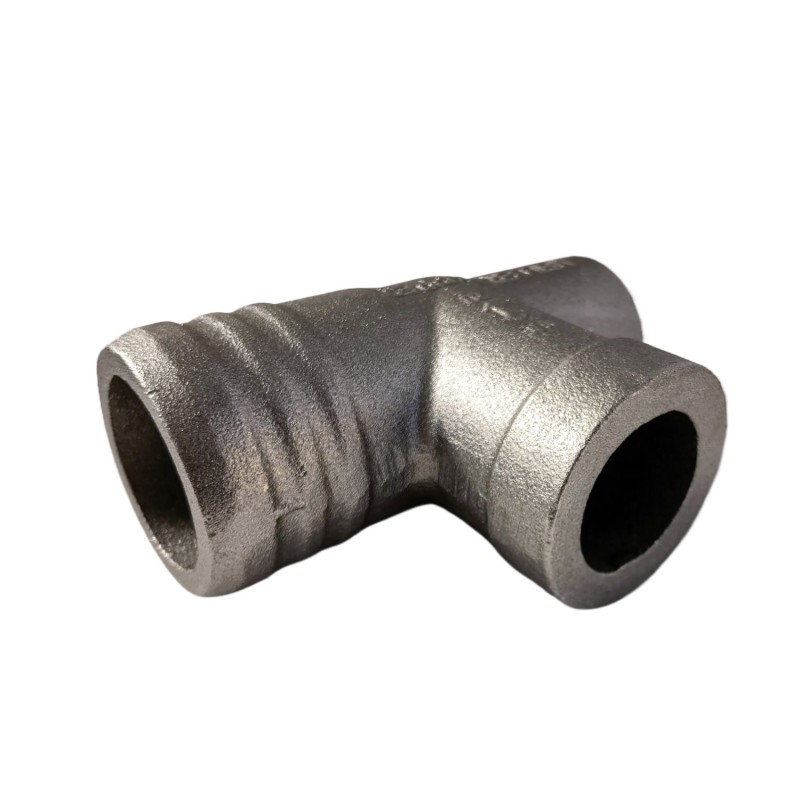
पाइप फिटिंग
पानी र फोहोर पानी प्रणाली, नगरपालिका पाइपिंग, भवन प्लम्बिंग र अन्य महत्वपूर्ण अनुप्रयोगहरूको लागि डिजाइन गरिएको मुख्य फिटिंगको रूपमा, हाम्रो प्रिमियम कास्ट आयरन फिटिंगहरू पग्लिएको कास्ट आइरनबाट बालुवा कास्टिङद्वारा उत्पादन गरिन्छ।

पम्पहरूको लागि स्पेयर पार्ट्स
औद्योगिक हाइड्रोलिक प्रणालीहरूमा, पम्पहरू र भल्भहरूका प्रमुख घटकहरू महत्त्वपूर्ण कारकहरू हुन् जसले सम्पूर्ण उपकरणको दबाव लोड क्षमता, कसीपन र सेवा जीवन निर्धारण गर्दछ।
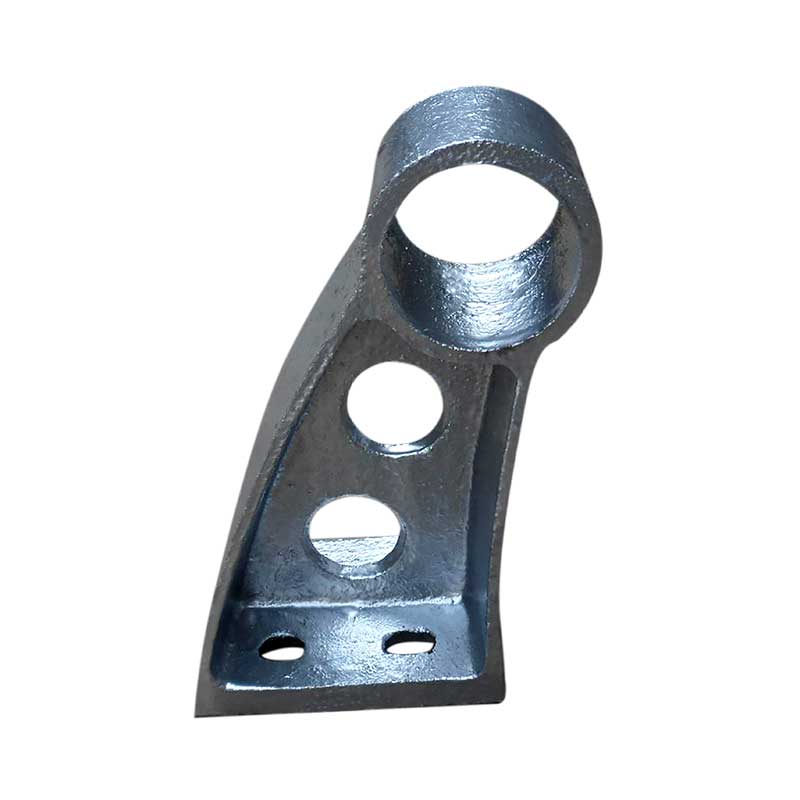
गार्डेल समर्थन कोष्ठक
राजमार्ग र पुल रेलहरू र ट्राफिक अवरोधहरूको लागि उच्च-बल कास्ट फलाम र इस्पात समर्थन कोष्ठकहरू। सटीक कास्टिङ, हट-डिप जस्ती, ISO 9001 प्रमाणित। टिकाऊ, जंग-प्रतिरोधी, विश्वव्यापी पूर्वाधार परियोजनाहरूको लागि अनुकूलित। Qingdao, चीन बाट निर्यात।